Kính bảo vệ là vật tư tiêu hao nên cháy theo thời gian là bình thường. Nhưng nếu kính vừa thay đã cháy hoặc cháy lặp lại sau vài ca, chắc chắn còn một nguyên nhân gốc chưa được xử lý. Thay kính mới mà không tìm ra nguyên nhân thì chỉ tốn thêm kính.
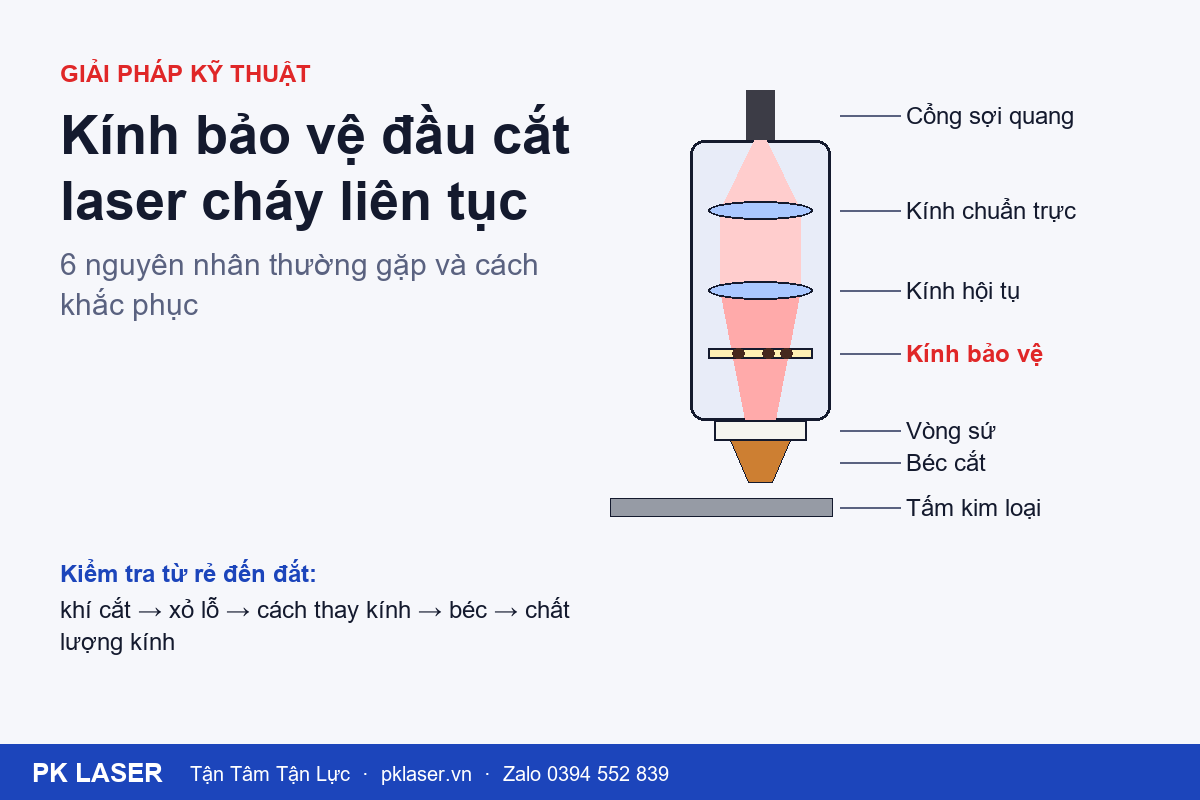
Kính bảo vệ (protective window) nằm dưới cùng của đầu cắt, chắn bụi và xỉ bắn ngược để bảo vệ kính hội tụ và kính chuẩn trực bên trong.
Dấu hiệu kính bảo vệ bị cháy
- Cắt yếu dần, tấm trước đây cắt đứt nay không đứt hoặc phải giảm tốc độ.
- Mạch cắt có xỉ, bavia nhiều hơn bình thường.
- Tháo kính ra thấy đốm đen, vết rỗ, lớp phủ bong hoặc kính bị nứt.
- Đầu cắt nóng hơn bình thường ở khu vực ngăn kính.
Đốm cháy hấp thụ năng lượng tia, làm kính nóng lên và cháy lan nhanh hơn. Để lâu, nhiệt và xỉ có thể ảnh hưởng tới kính hội tụ, loại kính đắt hơn nhiều so với kính bảo vệ.
6 nguyên nhân khiến kính bảo vệ cháy liên tục
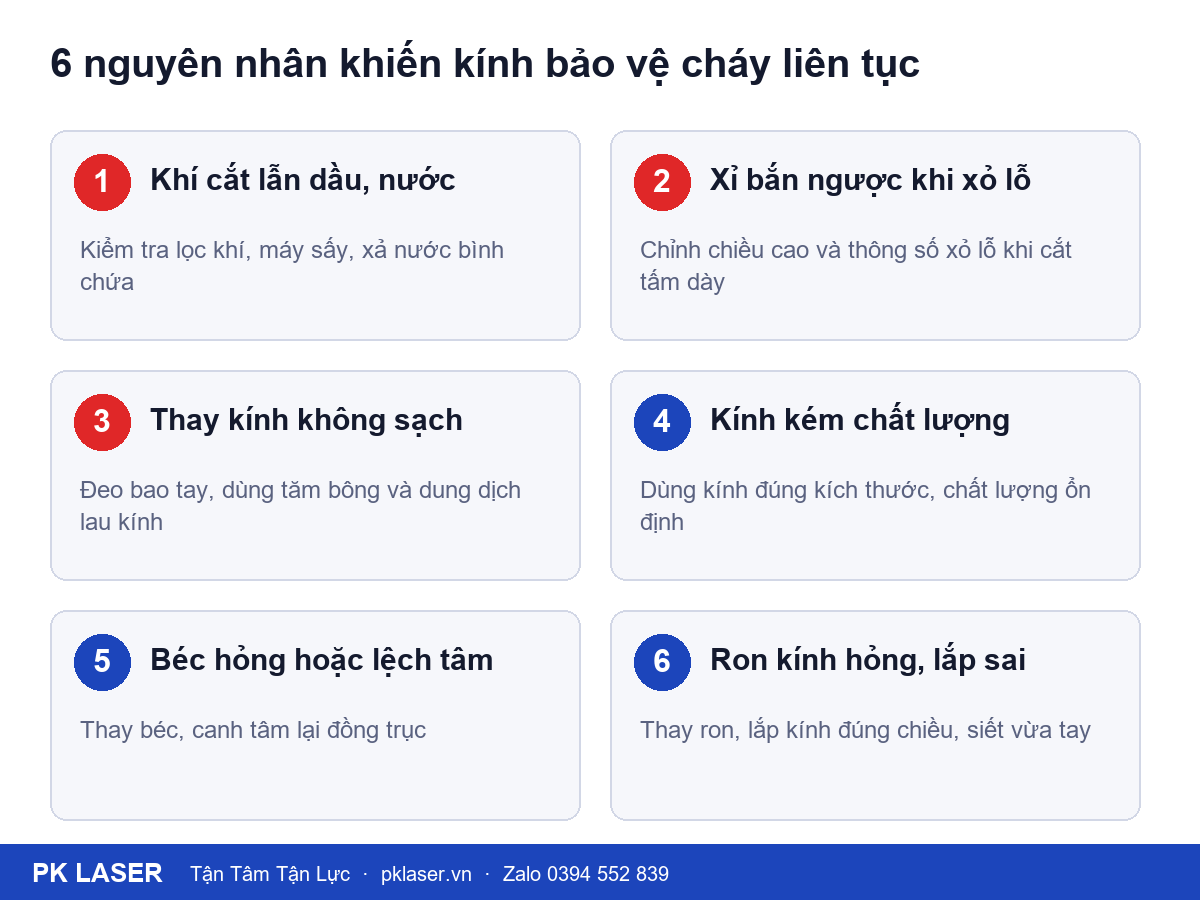
1Khí cắt lẫn dầu hoặc nước
Nguyên nhân hay gặp nhất, đặc biệt với máy cắt bằng khí nén. Hơi dầu, hơi nước theo dòng khí vào đầu cắt và bám lên mặt kính. Khi tia laser đi qua, các hạt bám này hấp thụ năng lượng và cháy thành đốm.
Cách kiểm tra: xả nước ở bình chứa và các lọc; kiểm tra lõi lọc và máy sấy khí. Xịt khí cắt lên một tấm kính sạch hoặc giấy trắng để xem có vệt dầu, nước hay không.
2Xỉ bắn ngược khi xỏ lỗ
Khi xỏ lỗ tấm dày, kim loại nóng chảy bắn ngược lên phía béc. Nếu chiều cao xỏ lỗ quá thấp, thời gian xỏ chưa phù hợp hoặc áp suất khí không đủ, xỉ có thể đi qua lỗ béc và bám lên kính.
Cách kiểm tra: xem lại thông số xỏ lỗ (chiều cao, thời gian, công suất, khí) theo vật liệu và độ dày. Quan sát kính sau khi chạy một chương trình có nhiều lỗ xỏ.
3Thay kính không sạch
Mồ hôi, dấu vân tay hay bụi rơi vào ngăn kính trong lúc thay đều có thể thành điểm cháy ngay khi phát tia.
Cách khắc phục: đeo bao tay hoặc bao ngón, chỉ cầm kính ở mép, thay ở nơi ít bụi, đậy ngăn kính ngay khi tháo. Lau bằng tăm bông hoặc giấy chuyên dụng với dung dịch lau kính phù hợp. Không thổi hơi miệng vào kính.
4Kính kém chất lượng hoặc sai quy cách
Kính có lớp phủ kém hoặc sai kích thước, độ dày so với đầu cắt sẽ chịu nhiệt kém và cháy sớm, nhất là khi cắt công suất cao.
Cách khắc phục: dùng kính bảo vệ đúng kích thước theo hãng và model đầu cắt (Raytools, Precitec, WSX, Boci, Ospri...), nguồn hàng rõ ràng, chất lượng ổn định giữa các lô.
5Béc hỏng hoặc lệch tâm
Béc móp, mòn lỗ hoặc lệch tâm làm luồng khí đi lệch, xỉ dễ bắn ngược vào trong. Tia lệch tâm cũng có thể chạm thành béc, làm béc nóng và xỉ bắn lên nhiều hơn.
Cách khắc phục: kiểm tra lỗ béc cắt, thay béc nếu móp hoặc mòn, sau đó canh tâm béc bằng băng dính.
6Ron kính hỏng hoặc lắp sai
Ron (gioăng) kính chai, rách hoặc lắp sai chiều khiến ngăn kính không kín, bụi và khí bẩn lọt vào. Siết quá chặt cũng có thể làm kính bị ứng suất và nứt khi nóng.
Cách khắc phục: thay ron khi thấy chai, biến dạng; lắp kính đúng chiều theo hướng dẫn của đầu cắt và siết vừa tay.
Kiểm tra theo thứ tự nào cho nhanh?
Đi từ việc rẻ và dễ đến việc khó. Mỗi lần chỉ thay đổi một yếu tố rồi chạy thử để biết chính xác nguyên nhân:
- Khí cắt
- Thông số xỏ lỗ
- Cách thay kính
- Béc và canh tâm
- Chất lượng kính
- Ron kính
An toàn: luôn tắt phát tia và tắt khí trước khi tháo ngăn kính. Tia laser fiber không nhìn thấy được và có thể gây tổn thương mắt vĩnh viễn.
Đã kiểm tra hết mà kính vẫn cháy, vấn đề có thể nằm ở quang học bên trong đầu cắt. Lúc này nên để kỹ thuật viên kiểm tra.
Cần PK LASER hỗ trợ?
Gửi hình kính bị cháy và tên đầu cắt đang dùng, đội kỹ thuật PK LASER sẽ giúp bạn xác định nguyên nhân và chọn đúng mã kính.


