Chấn sai khuôn là nguyên nhân hay gặp khiến góc chấn không đều, nứt tôn, mẻ khuôn hoặc máy báo quá lực. Bài này giúp xưởng chọn độ mở V phù hợp và kiểm tra nhanh máy chấn có đủ lực không.
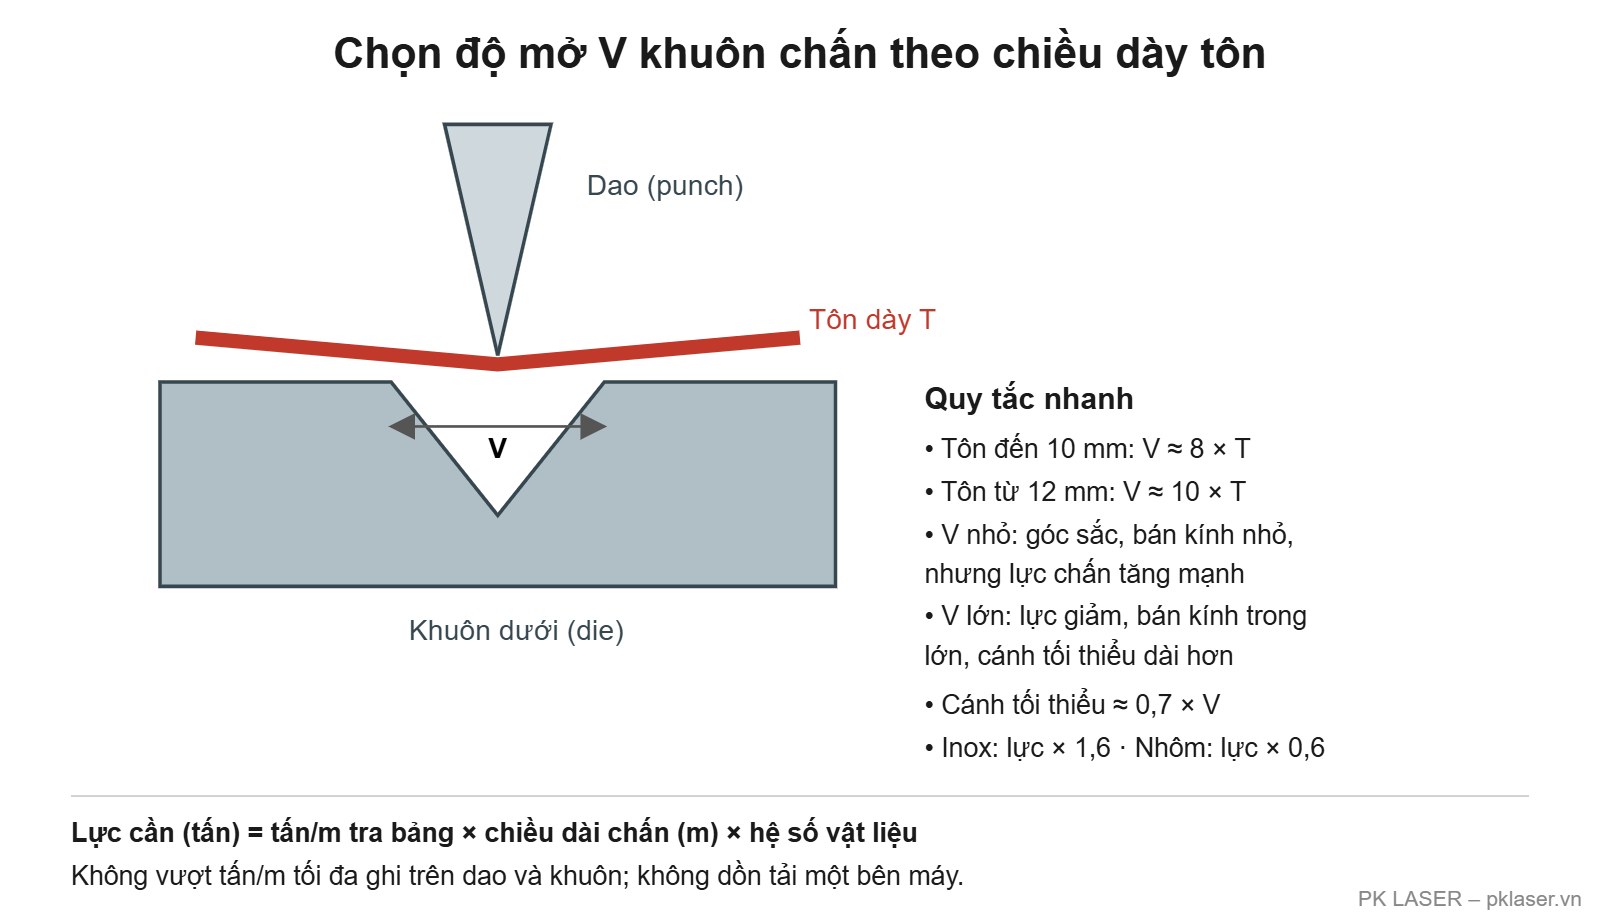
Quy tắc chọn độ mở V
- Tôn đến khoảng 10 mm: V ≈ 8 lần chiều dày. Ví dụ tôn 2 mm dùng V16, tôn 3 mm dùng V25.
- Tôn từ 12 mm trở lên: V ≈ 10 lần chiều dày.
- V nhỏ hơn: góc sắc, bán kính trong nhỏ, nhưng lực chấn tăng mạnh và dễ mẻ khuôn.
- V lớn hơn: lực giảm, nhưng bán kính trong lớn và cánh ngắn nhất chấn được dài hơn (khoảng 0,7 × V).
Bảng tra lực chấn (thép thường, tấn trên mỗi mét chấn)
| Tôn (mm) | V nên dùng | Lực (tấn/m) | Cánh ngắn nhất (mm) |
|---|---|---|---|
| 1 | V8 | 8 | 5,5 |
| 1,5 | V12 | 13 | 8,5 |
| 2 | V16 | 17 | 11 |
| 3 | V25 | 24 | 17,5 |
| 4 | V32 | 34 | 22 |
| 5 | V40 | 42 | 28 |
| 6 | V50 | 48 | 35 |
| 8 | V63 | 69 | 45 |
| 10 | V80 | 85 | 55 |
| 12 | V125 | 76 | 89 |
| 15 | V160 | 95 | 113 |
| 20 | V200 | 135 | 140 |
Inox nhân 1,6; nhôm nhân 0,6. Số liệu tham khảo cho góc 90° chấn tự do; ép đáy (coining) cần lực lớn hơn nhiều.
Cách tính máy có đủ lực không
Lực cần = tấn/m trong bảng × chiều dài chấn (m) × hệ số vật liệu
Ví dụ: inox 3 mm, dài 2 m, khuôn V25 → 24 × 2 × 1,6 ≈ 77 tấn. Máy chấn 100 tấn làm được; máy 63 tấn thì không.
Ngoài lực máy, kiểm tra thêm:
- Tấn/m tối đa ghi trên dao và khuôn – vượt là mẻ khuôn, nguy hiểm.
- Không chấn lệch một bên máy – đặt phôi giữa máy; chấn chi tiết ngắn ở một đầu làm lệch dầm và giảm độ chính xác.
- Góc giữa mở hơn hai đầu → chỉnh bù võng (crowning) trên bộ điều khiển.
Câu hỏi thường gặp
Chấn inox bị nứt ở nếp gấp?
Thường do V quá nhỏ so với độ dày, hoặc chấn dọc thớ cán. Thử khuôn V lớn hơn một cấp.
Góc chấn hai đầu và giữa không đều?
Dầm máy võng khi chấn dài. Dùng chức năng bù võng trên bộ điều khiển (CybTouch, ESA, GT18…), rồi hiệu chỉnh góc bằng cách nhập góc đo thực tế.
Bộ điều khiển báo áp lực vượt giới hạn dao/khuôn?
Lực tính ra lớn hơn tấn/m của dao hoặc khuôn đang khai báo. Dùng khuôn V lớn hơn hoặc dao, khuôn chịu lực cao hơn.
Cần chọn khuôn, cài bộ điều khiển hay sửa máy chấn? Gửi độ dày, vật liệu, chiều dài chấn qua Zalo 0394 552 839 hoặc gọi kỹ thuật 0394 542 839. PK LASER hỗ trợ tại Tây Ninh – TP.HCM.
Số liệu tổng hợp từ bảng lực chấn tiêu chuẩn của nhà sản xuất khuôn; nội dung do PK LASER biên soạn lại.