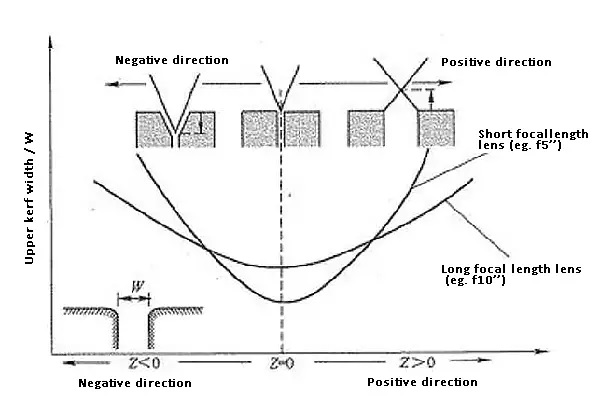
Maksud kerf
Kerf ialah lebar bahan yang dibuang apabila laser menghasilkan potongan. Nilainya mempengaruhi dimensi komponen siap, terutamanya bagi slot sempit, lubang kecil dan bahagian yang perlu dipasang rapat.
Tiada satu nilai kerf yang sesuai untuk semua mesin laser gentian. Bacaan sebenar bergantung pada mesin, sumber laser, optik, jenis dan ketebalan bahan, nozel, gas bantuan, fokus serta resipi pemotongan. Anggap sebarang nilai contoh hanya terpakai pada keadaan yang dinyatakan.
Perkara yang boleh mengubah lebar potongan
Potongan yang terlalu lebar atau tidak sekata boleh berpunca daripada beberapa keadaan serentak. Periksa keseluruhan proses dan jangan terus mengubah fokus sahaja.
- Laluan dan keadaan optik, termasuk kotoran, kerosakan atau pemasangan yang tidak betul.
- Jenis bahan, ketebalan, keadaan permukaan dan sifat pantulan.
- Jenis serta bukaan nozel, keadaannya, pemusatan dan jarak nozel dari kepingan.
- Jenis, tekanan dan kestabilan aliran gas bantuan mengikut mesin dan carta proses.
- Kelajuan pemotongan, tetapan laser dan kedudukan fokus yang dipilih untuk bahan serta ketebalan tersebut.
Kesan kelajuan pemotongan
Jika proses terlalu perlahan, haba berlebihan boleh melebarkan kerf, menambah perubahan warna atau kekasaran serta menghasilkan lebih banyak gerigis. Jika terlalu laju, potongan mungkin tidak menembusi bahan secara konsisten dan bahagian bawah boleh mempunyai sanga atau bahagian yang belum terpotong.
Sasarkan proses yang stabil, bukan kelajuan paling tinggi semata-mata. Bandingkan tepi atas dan bawah pada kupon ujian dan ikut carta pemotongan yang diluluskan bagi bahan serta ketebalan sebenar.
Mengapa kedudukan fokus penting
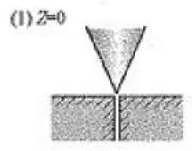
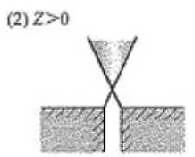
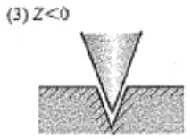
Fokus mengubah saiz pancaran dan taburan tenaganya di dalam bahan. Perubahan kedudukan fokus boleh mengubah lebar kerf, ketirusan, mutu tepi dan cara gas bantuan menyingkirkan bahan lebur. Tetapan terbaik bergantung pada mesin, kepala pemotong, konfigurasi kanta dan kerja yang dilakukan.
Jangan anggap fokus sentiasa perlu berada tepat pada permukaan atau sentiasa di atas atau di bawahnya. Mulakan dengan resipi pengeluar mesin, kemudian sahkan melalui potongan ujian terkawal.
Pemeriksaan apabila kerf kelihatan terlalu lebar
Ikut urutan ini untuk mengecilkan kemungkinan punca tanpa mengubah banyak tetapan serentak:
- Pastikan bahan, ketebalan dan resipi pemotongan yang dipilih sepadan dengan kepingan sebenar.
- Periksa potongan dari bahagian atas dan bawah. Catat lebar, ketirusan, kekasaran, gerigis dan sama ada potongan tembus sepenuhnya.
- Selepas mesin dipastikan selamat, periksa nozel untuk kerosakan, mendapan, kelonggaran dan pemusatan.
- Semak bekalan gas, tekanan dan aliran mengikut arahan pengeluar; periksa kebocoran atau bekalan yang tidak stabil.
- Minta operator bertauliah mengesahkan fokus dan kalibrasi ketinggian menggunakan prosedur yang diluluskan.
- Jika masalah berterusan, minta juruteknik terlatih memeriksa optik pelindung, laluan pancaran dan kepala pemotong.
Laraskan proses satu langkah pada satu masa
Buat potongan ujian kecil pada bahan dan ketebalan yang sama dengan kerja pengeluaran. Ubah satu tetapan yang dibenarkan pada satu masa, rekod nilainya dan bandingkan sampel berulang. Ini membantu mengenal pasti perubahan yang memperbaiki tepi serta menghasilkan rekod proses yang berguna.
Ukur kerf menggunakan alat pengukur yang sesuai dan bandingkan dengan toleransi lukisan. Potongan yang nampak sempit tidak semestinya tepat jika dimensi komponen atau mutu tepinya di luar spesifikasi.
Penyelenggaraan dan keselamatan laser
Sebelum memeriksa kepala pemotong atau menukar nozel, hentikan mesin dan ikuti prosedur pengasingan serta keselamatannya. Jangan melihat ke dalam laluan laser atau membuka kepala laser ketika sistem diaktifkan. Pembersihan optik, penjajaran dan servis dalaman mesti mengikut arahan pengeluar serta dilakukan oleh kakitangan terlatih.
Perubahan kerf yang berterusan boleh menunjukkan masalah proses atau komponen yang memerlukan servis. Rekodkan bahan, ketebalan, resipi, rupa potongan dan penyelenggaraan terkini supaya juruteknik dapat membuat diagnosis dengan lebih cekap.