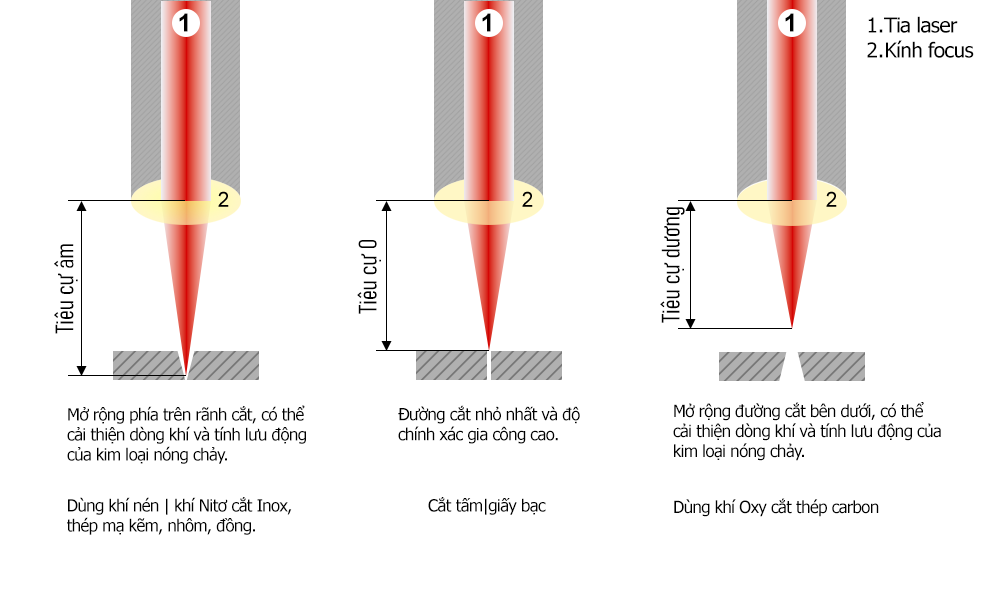
Semak kedudukan fokus
Kedudukan fokus yang tidak tepat boleh menjadikan kerf terlalu sempit dan menyekat aliran gas bantuan. Gas mungkin tidak dapat menyingkirkan logam cair lalu meninggalkan gerigis atau tepi kasar. Semak dan laraskan fokus mengikut bahan serta ketebalan dengan mengikuti prosedur pengeluar mesin.
Gunakan muncung yang sesuai dan tidak rosak
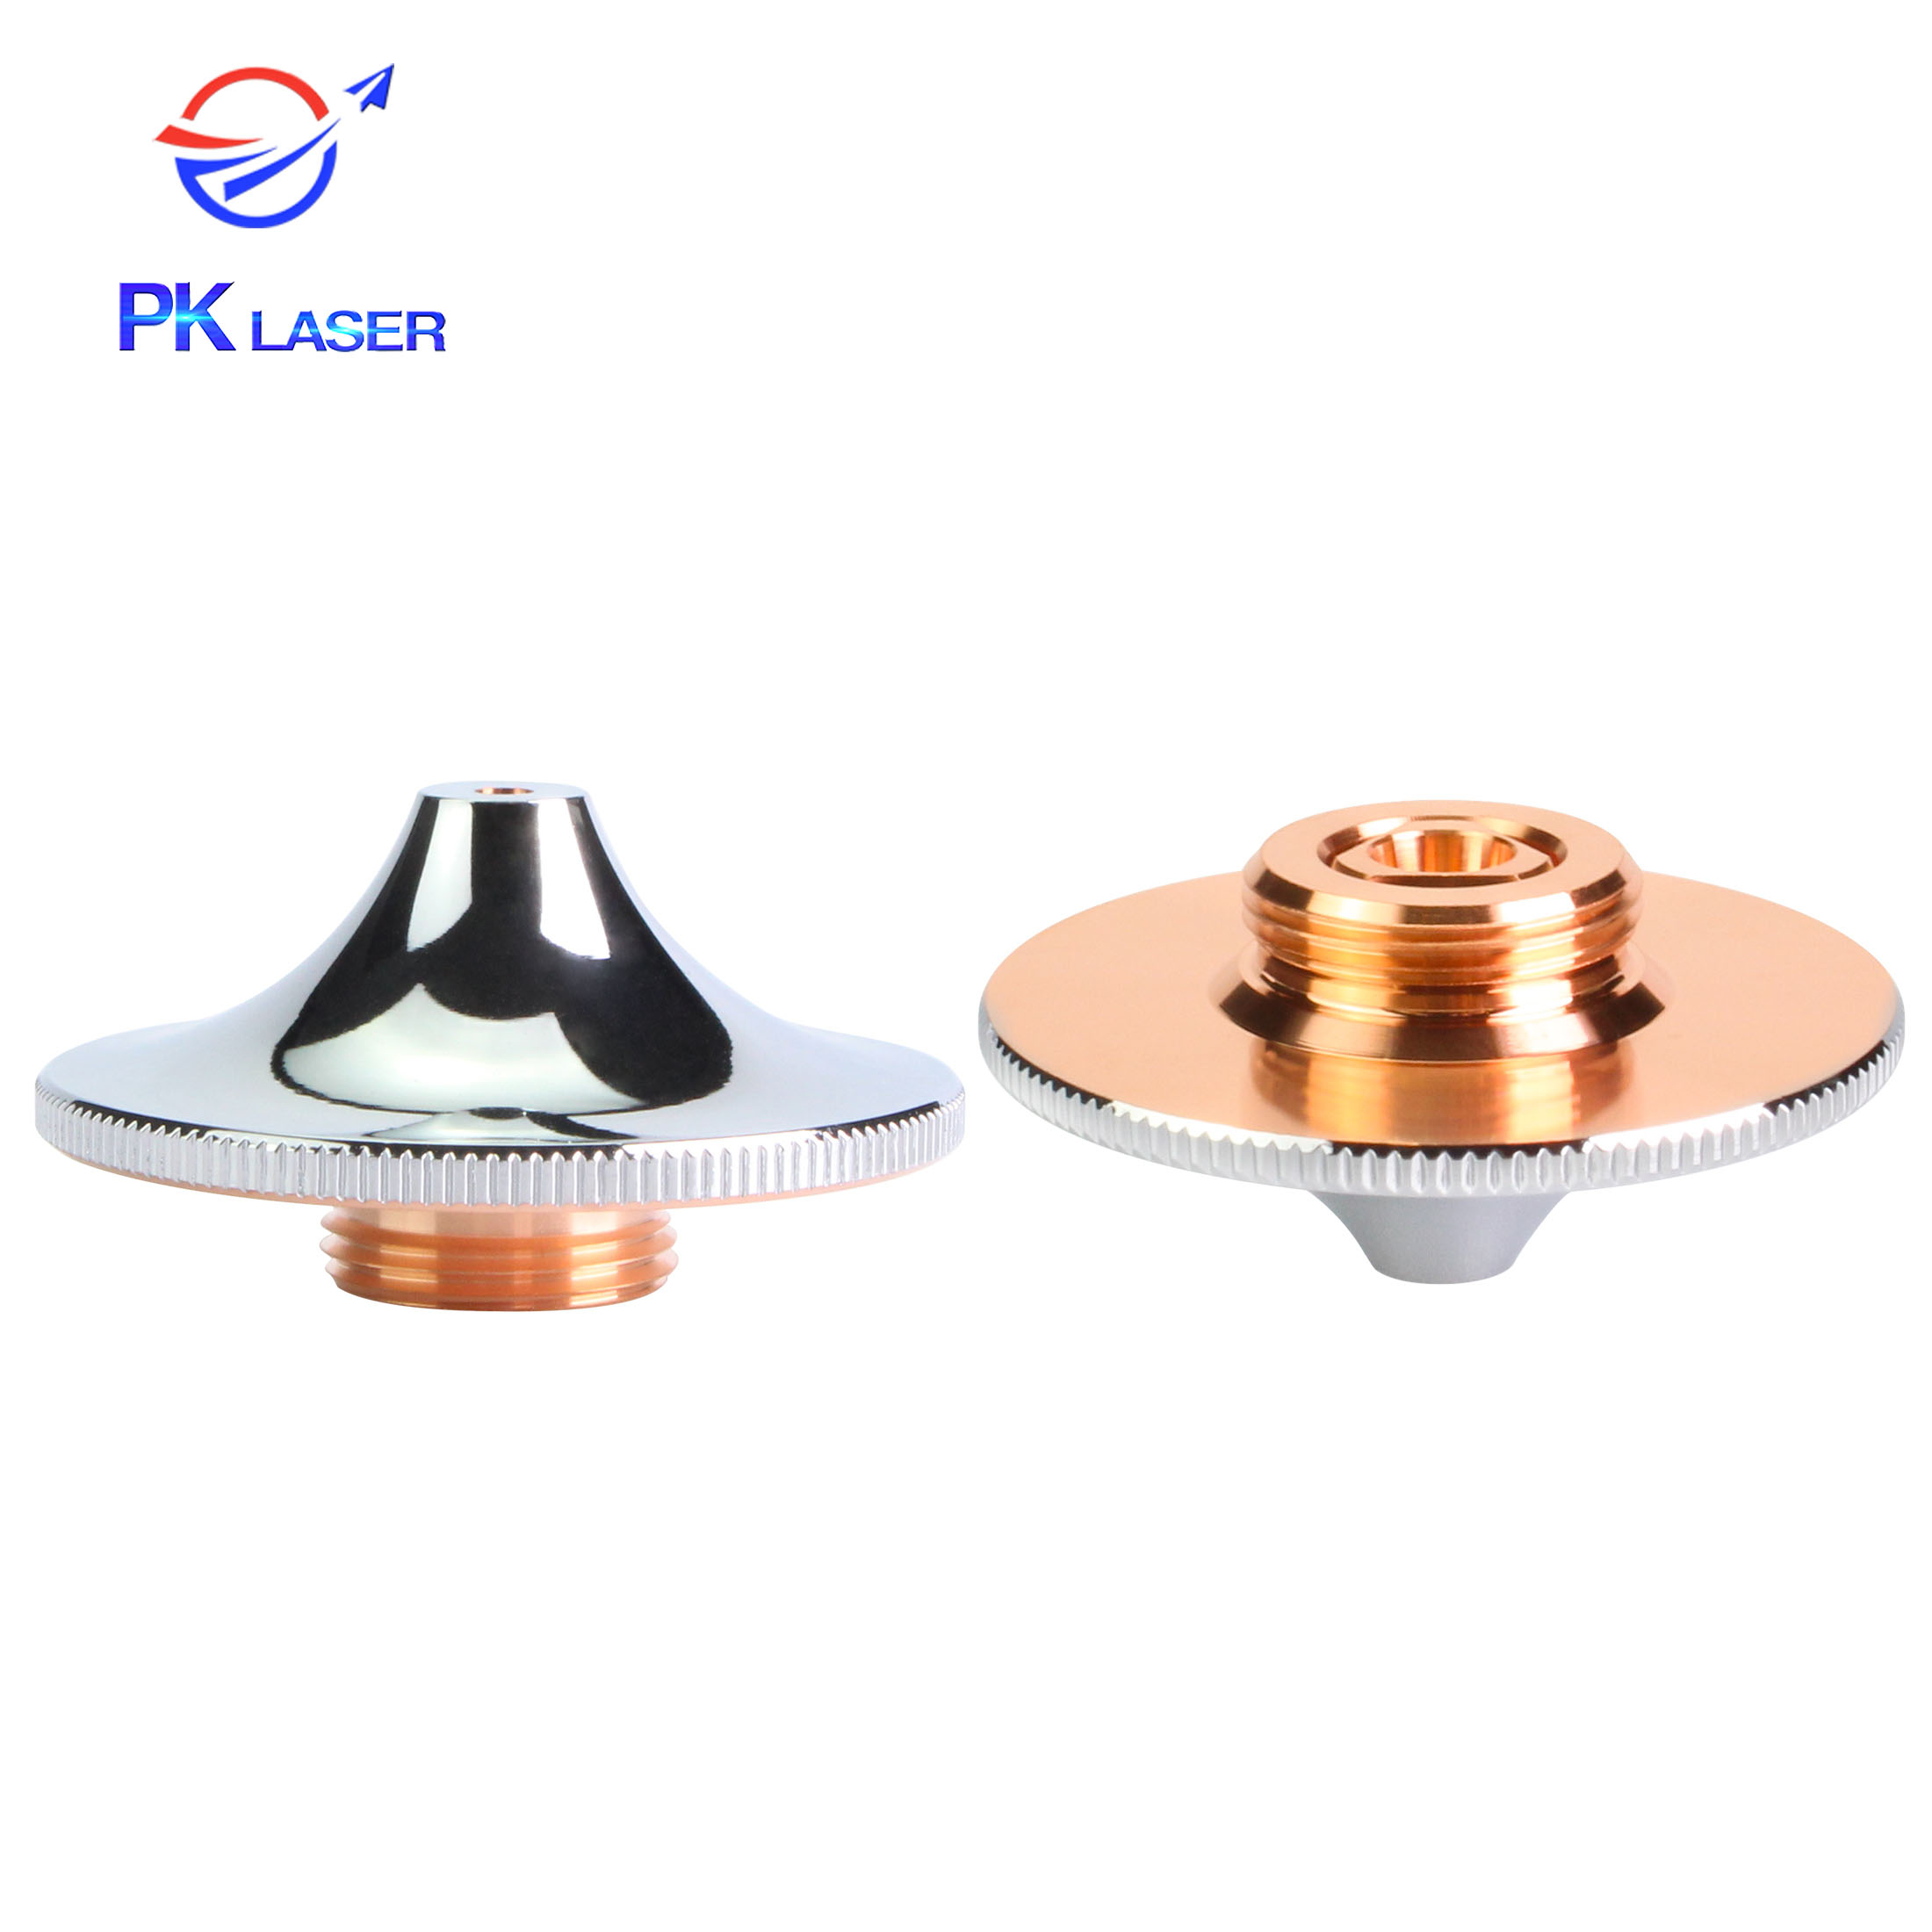
Bentuk muncung dan aliran gas yang dihasilkannya mempengaruhi kualiti potongan serta kestabilan proses. Untuk pemotongan keluli karbon dengan oksigen, sumber menerangkan aliran gas berisipadu dan berkelajuan tinggi yang menyokong pengoksidaan serta menolak logam cair keluar. Muncung dua lapisan yang serasi mungkin membantu menghasilkan aliran tersebut, bergantung pada kepala pemotong dan proses.
- Periksa lubang muncung supaya bulat, tidak rosak dan tidak tersumbat. Gantikan muncung yang haus atau rosak, kemudian sahkan pemusatan serta keserasiannya dengan kepala pemotong.
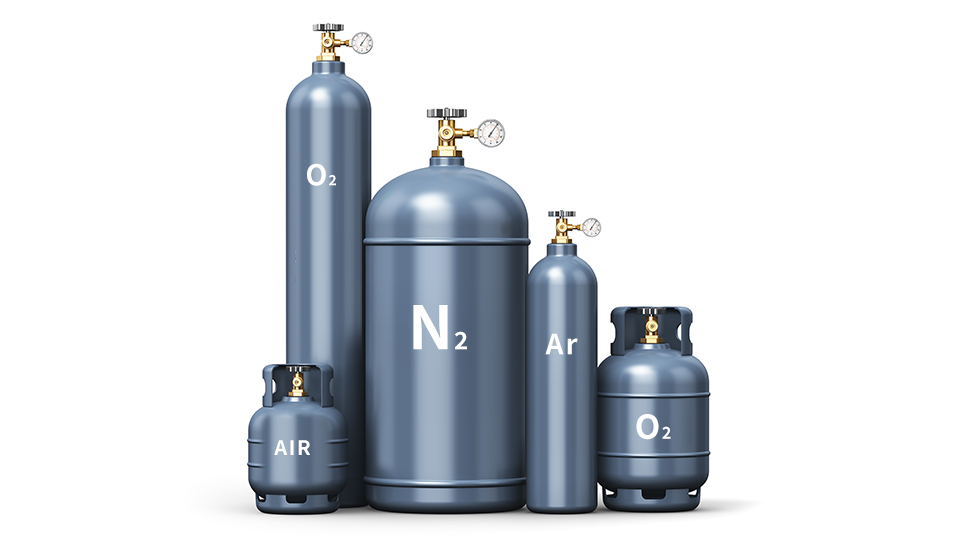
Semak kualiti dan tekanan gas bantuan
Bahan cemar dalam gas bantuan boleh menjejaskan proses dan kualiti potongan. Gunakan gas yang memenuhi keperluan mesin dan proses. Tekanan gas perlu sepadan dengan bahan, muncung dan keadaan pemotongan; tekanan berlebihan boleh mengganggu zon lebur serta aliran gas. Ikuti panduan proses pengeluar mesin dan elakkan menggunakan satu tetapan untuk semua kerja.
Gunakan corak gerigis untuk menentukan pemeriksaan
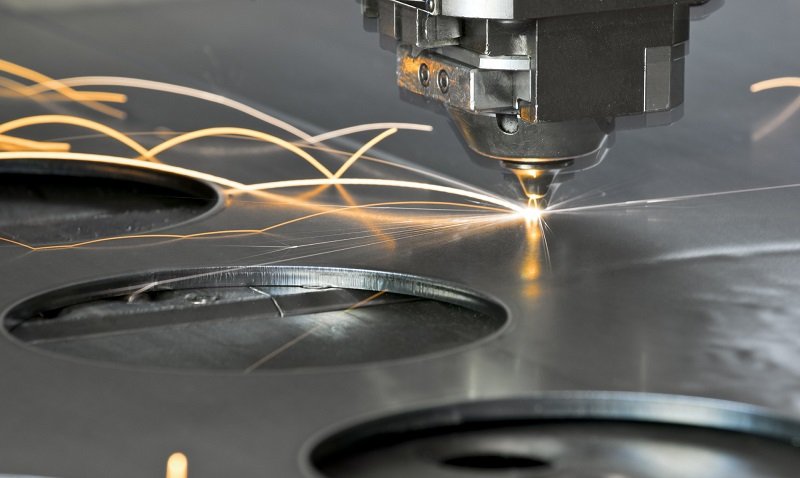
Pada potongan segi empat, gerigis pada dua sisi yang bersebelahan mungkin menunjukkan sinar tidak berada di tengah muncung. Gerigis pada sisi selari mungkin menandakan kepala pemotong tidak tegak. Periksa dan betulkan penjajaran hanya selepas laser dinyahaktifkan dengan selamat serta mengikut prosedur pengeluar kepala.
- Bahagian kasar atau berbulu mungkin berkaitan dengan tingkap pelindung yang kotor atau rosak. Jika penggantian tidak membantu, minta juruteknik berkelayakan memeriksa kanta kolimasi dan fokus.
- Jika gas bantuan tidak terpusat pada potongan, periksa muncung dan laluan gas.
- Jika bahagian kasar muncul pada permulaan atau pengakhiran potongan, semak tetapan lead-in/lead-out kawalan gerakan bersama penyepadu mesin.
Perlukan bantuan mengenal pasti punca gerigis?
Hantar foto tepi potongan, bahan dan ketebalan, gas pemotongan, model kepala pemotong serta penggera mesin jika ada kepada PK LASER. Perniagaan / Zalo: 0394 552 839. Sokongan teknikal: 0394 542 839.