Ukur ralat penjejakan laluan
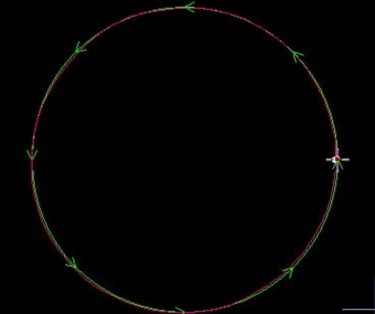
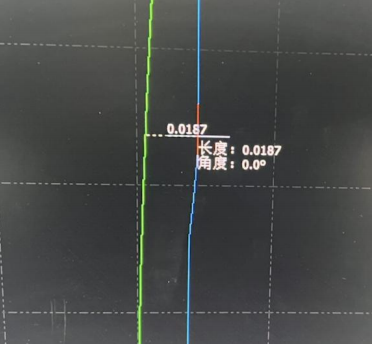
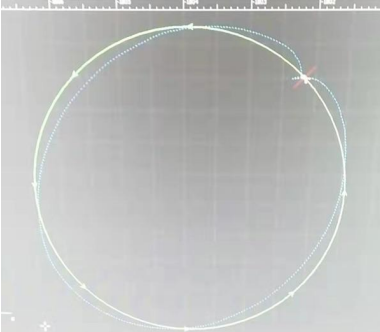
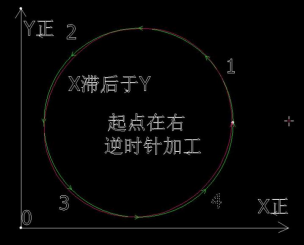
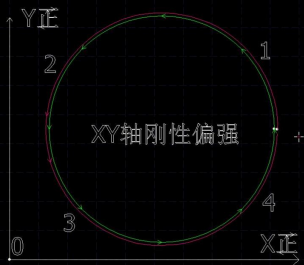
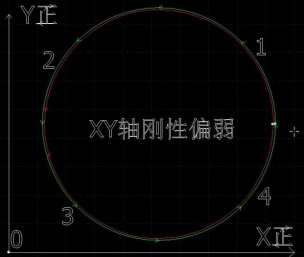
Buat program kosong, lukis bulatan 5 mm dan gunakan alat NC-Error Measurement dalam perisian pengawal. Mesin akan bergerak semasa pengukuran. Paparan membandingkan laluan arahan dengan maklum balas pengekod. Sumber menyatakan hijau sebagai laluan asal dan merah atau biru sebagai laluan maklum balas; prosedur itu menganggap sisihan dalam dua wayar (0.02 mm) sebagai memadai. Garis putus-putus pendek pada permulaan mungkin kesan pensampelan biasa.
Kes A: sisihan tidak melebihi 0.02 mm
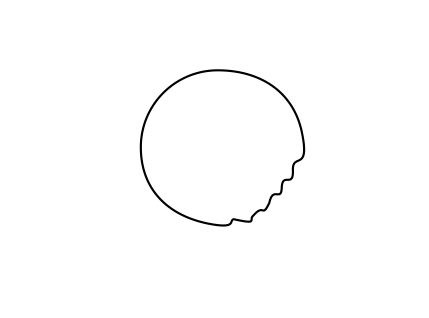
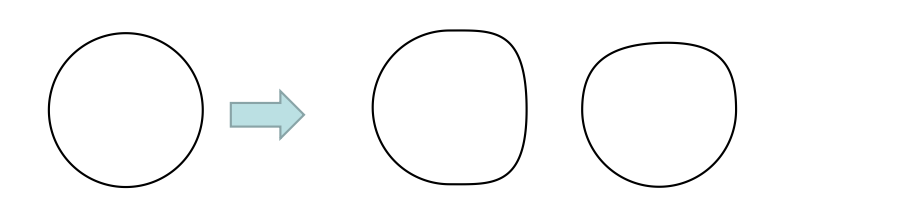
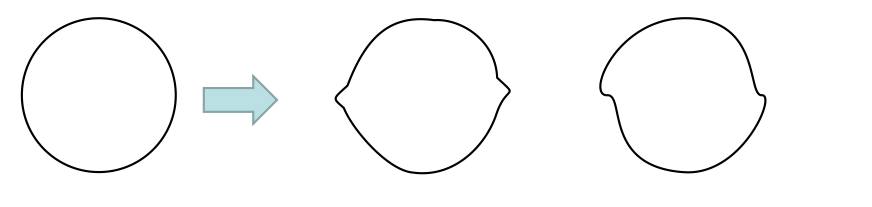
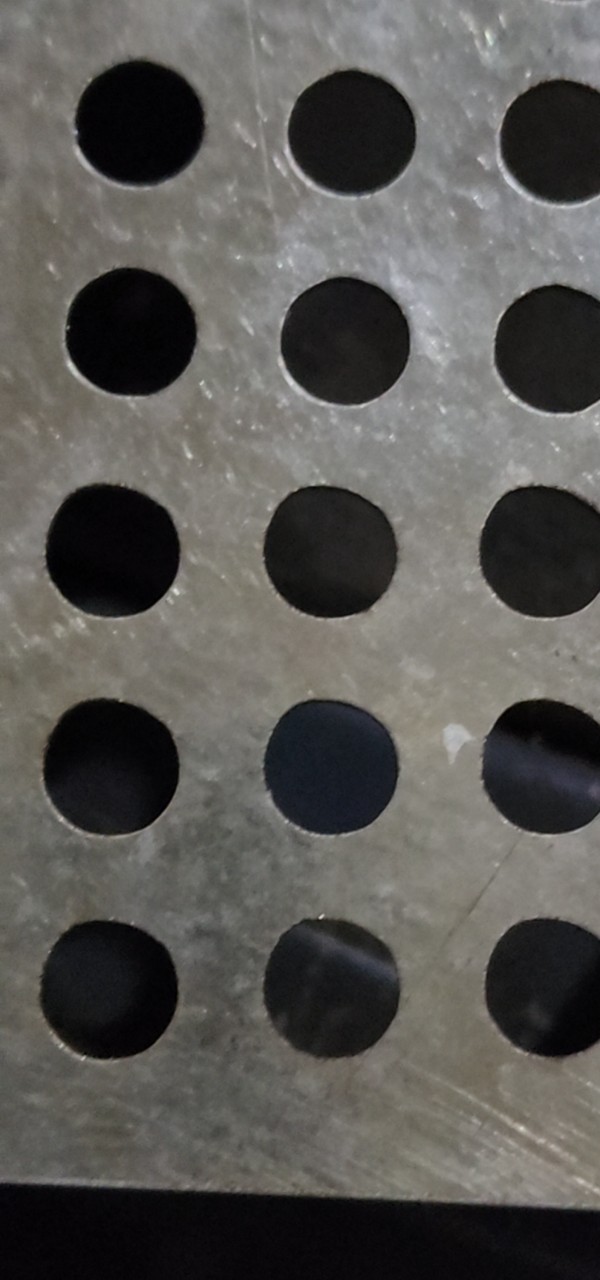
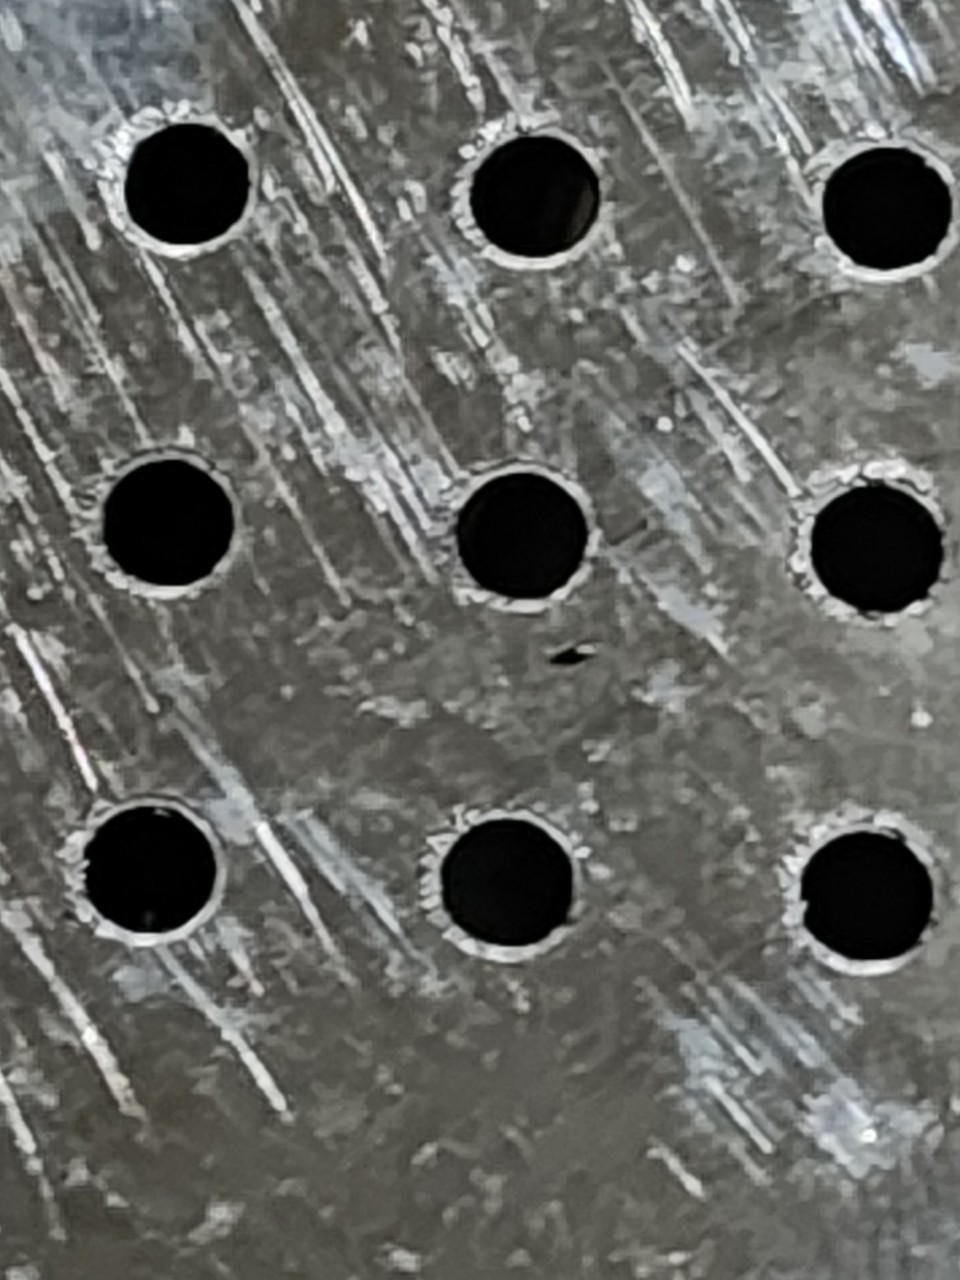
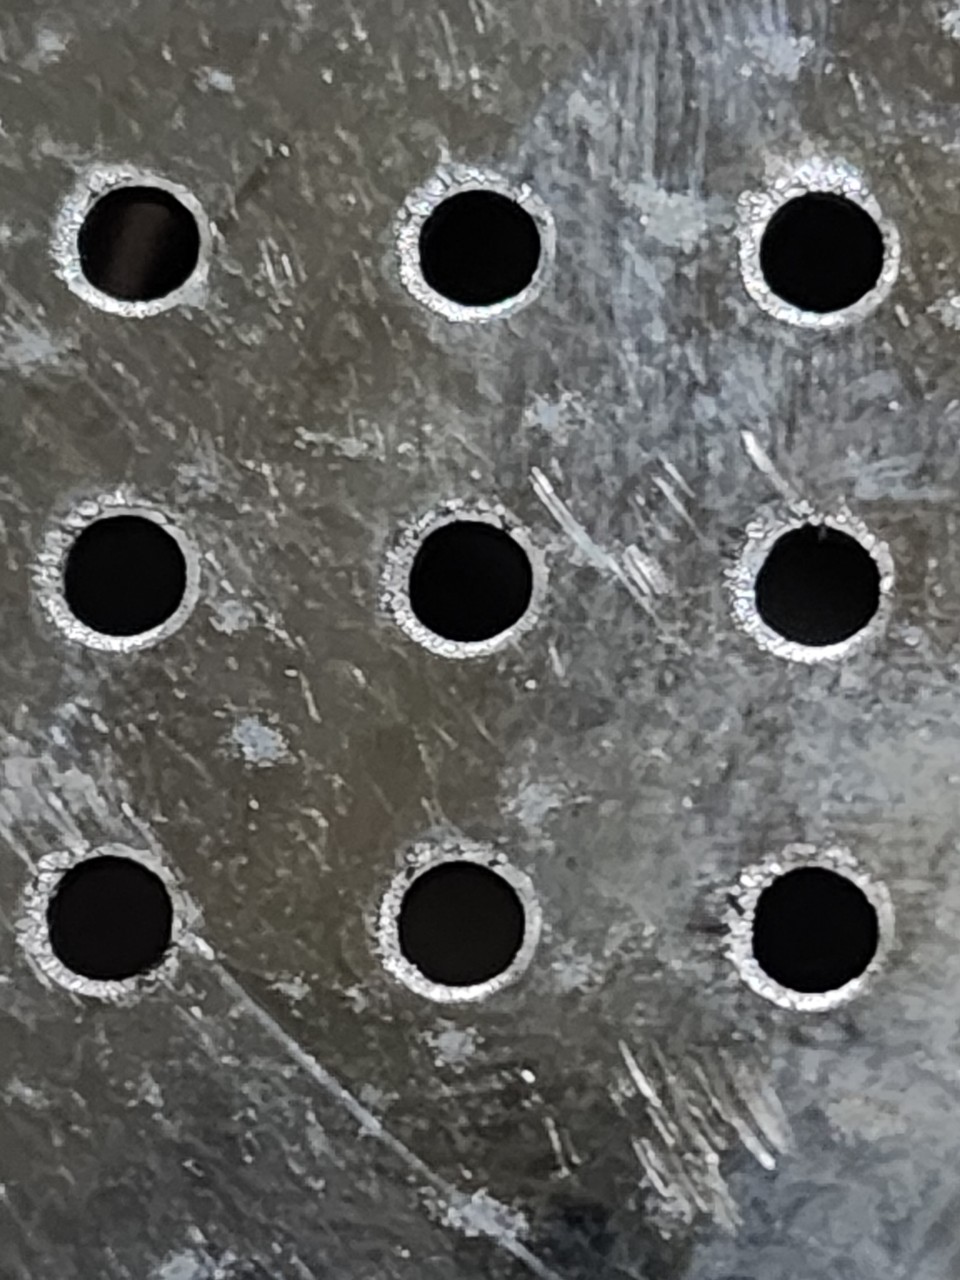
Jika keseluruhan ukuran bulat dan sisihan di bawah dua wayar tetapi lubang potong tidak bulat, bandingkan ujian penandaan dengan ujian pemotongan. Kekalkan kelajuan potong asal dan ubah parameter proses hanya mengikut kebenaran pengeluar mesin supaya tanda ujian nipis dan jelas.
- Jika tanda bulat tetapi potongan tidak, kepingan mungkin bergerak akibat daya gas pemotongan atau sokongannya tidak stabil. Susun semula kepingan pada palang sokongan bergerigi. Untuk kepingan nipis, sumber mencadangkan fungsi penindasan getaran pada pengawal ketinggian.
- Jika bulatan tanda tidak bulat, kurangkan kelajuan penandaan kepada 0.5 m/min dan ulangi ujian yang diluluskan.
- Jika tanda menjadi bulat pada kelajuan rendah, sumber menunjukkan kekakuan mekanikal mungkin tidak mencukupi pada kelajuan tinggi. Juruteknik berkelayakan perlu memeriksa sistem pemacu, sokongan paksi Z dan gandingan X/Y untuk kelonggaran atau pesongan.
- Jika tanda masih tidak bulat pada kelajuan rendah, periksa transmisi mekanikal untuk kelegaan berlebihan, kerosakan atau halangan. Juruteknik boleh menggunakan tolok dail dan mengasingkan komponen mengikut manual mesin.
Kes B: sisihan melebihi 0.02 mm
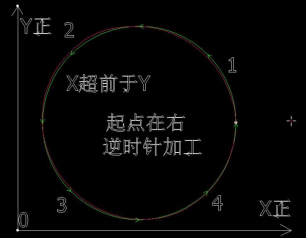
Sumber mencadangkan menyamakan kekakuan servo paksi X dan Y sebelum pelarasan halus; contoh sumber merujuk tahap 17 Panasonic. Model pengawal berbeza, jadi jangan gunakan tahap itu melainkan ditetapkan untuk servo dan mesin anda.
- Bergantung pada corak ralat, sumber menyenaraikan empat arah pelarasan: kurangkan kekakuan X atau tingkatkan Y; kurangkan Y atau tingkatkan X; kurangkan kedua-duanya; atau tingkatkan kekakuan X dan Y.
- Buat perubahan kecil yang direkodkan dan ulangi pengukuran mengikut prosedur pengeluar servo dan mesin. Jika hasilnya masih tidak baik, hubungi pembekal servo atau penyepadu mesin.
- Jika ralat maklum balas berada dalam had mesin tetapi lubang potong masih tidak bulat, kembali semak kepingan, proses pemotongan dan mekanik seperti dalam Kes A.
Keselamatan dan sokongan
Pengukuran ini menggerakkan paksi mesin, dan pelarasan servo boleh mengubah tingkah laku mesin. Hanya petugas terlatih patut menjalankan ujian atau mengubah parameter pengawal, dengan kawasan kerja dikosongkan dan prosedur keselamatan pengeluar mesin dipatuhi. Hantar model pengawal, tangkapan skrin jejak dan foto potongan kepada PK LASER. Zalo: 0394 552 839; sokongan teknikal: 0394 542 839.