Mulakan dengan pemeriksaan yang selamat dan berulang
Sahkan bahan dan ketebalan, periksa nozel serta optik pelindung, semak pemusatan nozel dan kualiti gas, kemudian bandingkan resipi semasa dengan carta parameter yang diluluskan oleh pengeluar mesin. Buat potongan ujian kecil dan ubah satu parameter sahaja pada satu masa.
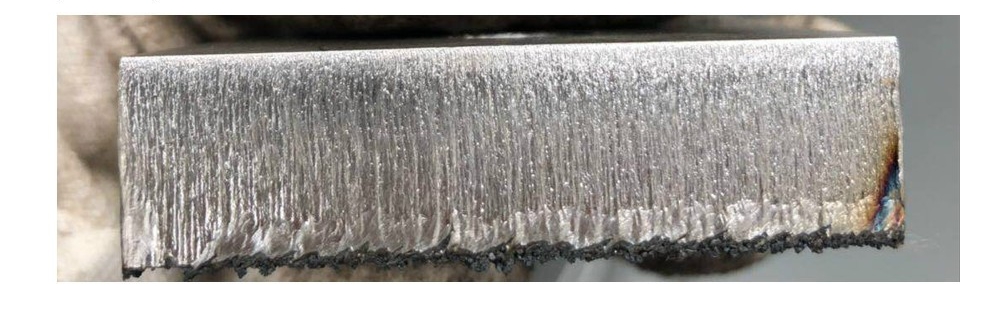
Alur potongan kasar atau pembakaran berlebihan
Sumber menyenaraikan nozel terlalu besar, tekanan gas pemotongan berlebihan, atau kelajuan terlalu perlahan atau terlalu pantas sebagai kemungkinan punca. Pastikan nozel sesuai untuk kepala dan bahan, kemudian laraskan gas serta kelajuan hanya dalam julat proses yang diluluskan pengeluar mesin.
Potongan tidak menembusi helaian
Nozel terlalu kecil, kedudukan fokus tidak sesuai atau gas tidak mencukupi boleh menyebabkan potongan tidak tembus. Periksa nozel dan laluan gas, kemudian laraskan fokus serta tekanan mengikut resipi yang diluluskan bagi bahan dan ketebalan tersebut.
Potongan keluli tahan karat kasar atau lapisan terpisah
Sumber mengaitkan corak ini dengan fokus negatif berlebihan, nozel kecil atau tekanan gas terlalu tinggi. Jika kelihatan plasma tidak stabil atau cahaya biru, semak fokus, nozel dan gas berdasarkan resipi mesin yang tepat. Jangan salin nilai frekuensi atau kitar tugas daripada mesin lain.
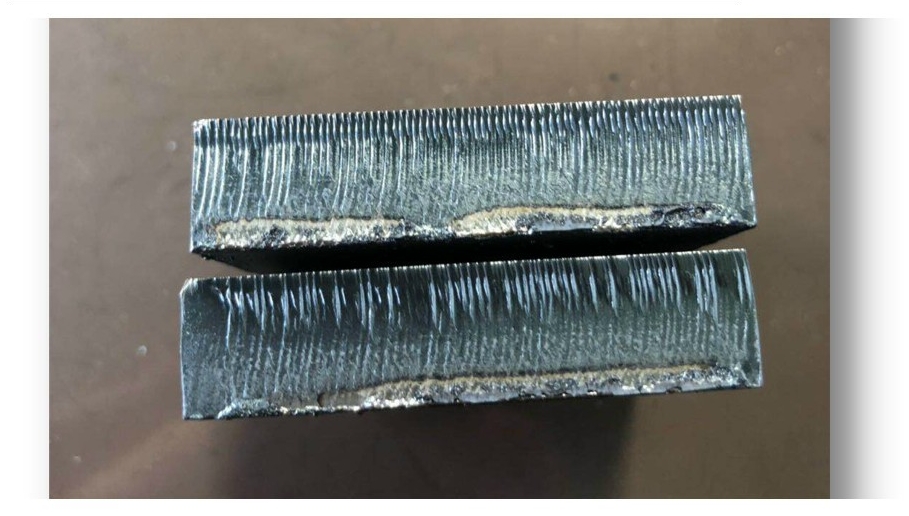
Sanga melekat di bahagian bawah
Kedudukan fokus terlalu tinggi, tekanan gas tidak mencukupi atau kelajuan pemotongan terlalu tinggi boleh menyumbang kepada sanga bawah. Periksa optik dan nozel dahulu; laraskan fokus, gas dan kelajuan sedikit demi sedikit dalam had pengeluar.
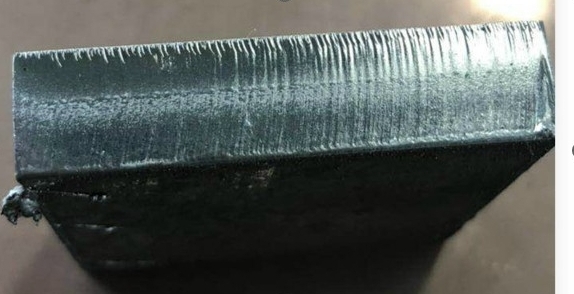
Bahagian atas lebih kasar daripada bahagian bawah
Sumber menyenaraikan nozel terlalu besar, fokus positif tidak mencukupi atau kelajuan terlalu rendah sebagai kemungkinan punca. Sahkan nozel dan rujukan fokus bagi bahan, kemudian buat potongan ujian dan laraskan kelajuan mengikut carta yang diluluskan.
Peringatan tentang parameter
Artikel sumber memberikan contoh saiz nozel dan tekanan, tetapi nilainya khusus untuk proses tertentu dan bukan tetapan universal. Gunakan resipi tepat untuk sumber laser, kepala pemotong, bahan, ketebalan dan gas mesin anda.
📸 Cadangan foto
Sertakan foto jelas bahagian atas dan bawah kupon ujian yang sama. Catat bahan, ketebalan, kod nozel dan resipi proses yang digunakan.
Hubungi PK LASER
Hantarkan foto atau video pendek hasil potongan bersama model kepala pemotong. Zalo: 0394 552 839; sokongan teknikal: 0394 542 839.