Mulakan dengan manual kepala dan carta proses
Padankan jenis serta antara muka muncung dengan kepala pemotong, bahan, ketebalan, kaedah pemotongan dan gas bantuan yang tepat. Gunakan carta pengeluar mesin atau kepala; muncung yang boleh dipasang secara fizikal tidak semestinya sesuai untuk proses.
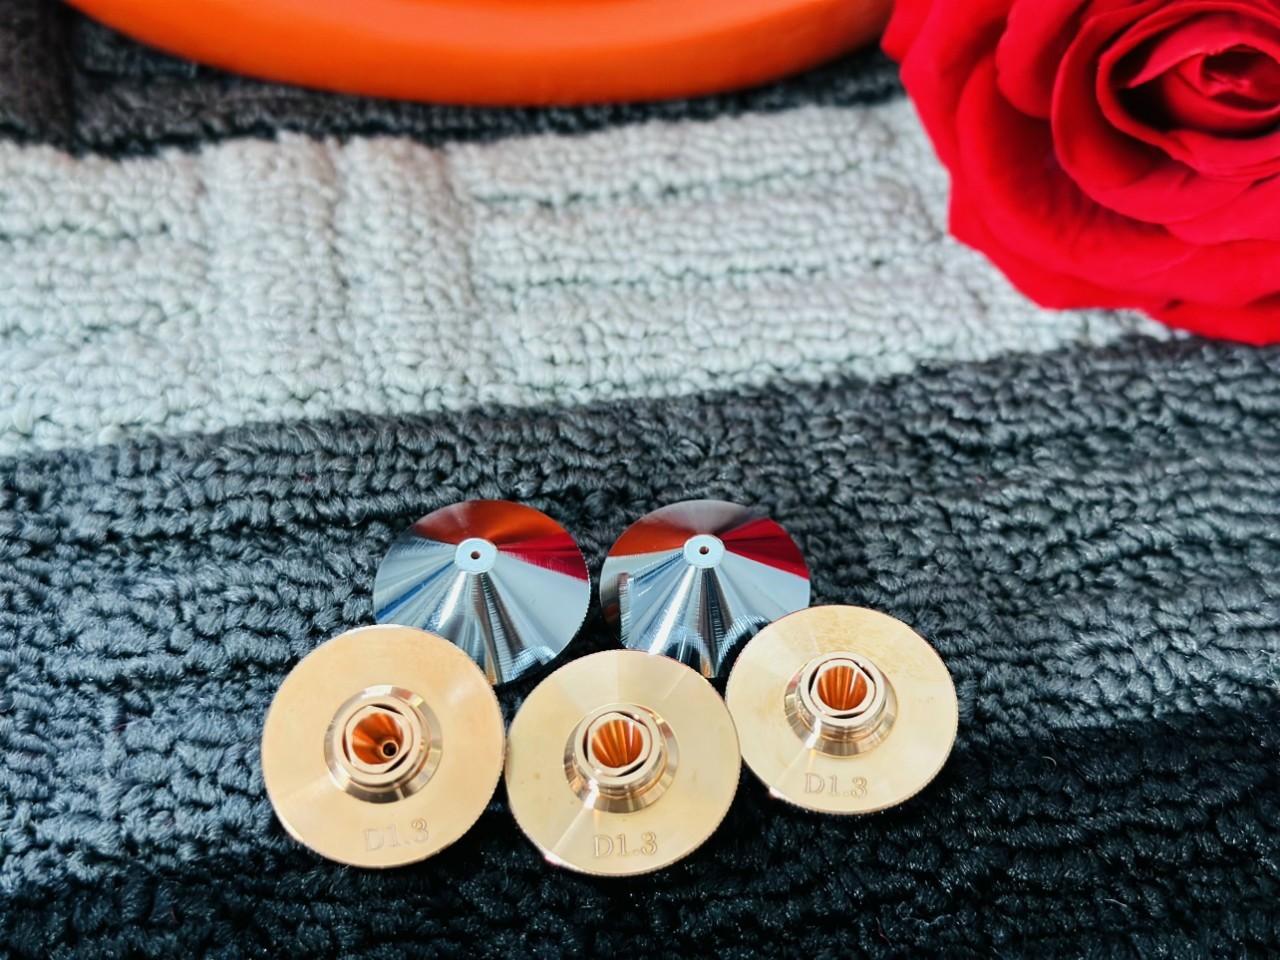
Fahami reka bentuk satu dan dua lapis
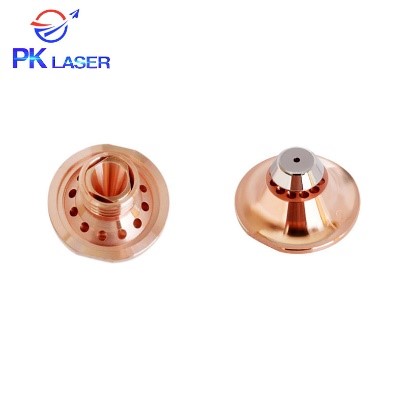
Muncung satu dan dua lapis ialah reka bentuk berbeza untuk aplikasi proses tertentu. Jangan anggap satu jenis sentiasa lebih baik atau pilih berdasarkan nama sahaja. Ikut carta pengeluar bagi kerja serta susunan gas yang digunakan.
Periksa lubang, pemusatan dan keadaan
Muncung yang rosak, tercemar, haus atau tidak berpusat boleh mengganggu proses dan meningkatkan risiko mutu potongan rendah atau kepala tersentuh bahan. Periksa dalam keadaan selamat yang ditetapkan mesin dan sahkan pemusatan hanya mengikut prosedur yang diluluskan.
Jangan meneka dengan memilih saiz lebih besar atau kecil
Diameter dan geometri muncung mempengaruhi aliran gas, tetapi pilihan tepat bergantung pada resipi proses yang diluluskan. Jangan menangani masalah potongan dengan menukar saiz tanpa menyemak bahan, bekalan gas, tetapan kepala dan carta mesin.
Pasang dan sahkan dengan teliti
Gunakan bahagian yang serasi, pastikan permukaan sambungan bersih, dan ikuti kaedah pemasangan serta tork jika dinyatakan. Selepas penggantian, jalankan rutin pemusatan atau kalibrasi muncung yang diluluskan dan ujian terkawal sebelum pengeluaran.
Ketahui bila perlu mendapatkan servis
Kerosakan muncung berulang, pemusatan tidak konsisten, kesan perlanggaran, komponen seramik rosak atau pencemaran kepala yang disyaki memerlukan pemeriksaan. Hentikan mesin jika kepala atau optik mungkin terjejas dan hubungi juruteknik berkelayakan.