ហេតុអ្វីកញ្ចក់ការពារឆេះម្តងហើយម្តងទៀត
កញ្ចក់ការពារជាគ្រឿងប្រើប្រាស់អស់ ដូច្នេះការសឹកបន្តិចម្តងៗតាមពេលវេលាជារឿងធម្មតា។ បើកញ្ចក់ថ្មីឆេះភ្លាមៗក្រោយប្តូរ ឬឆេះជាបន្តបន្ទាប់ក្រោយប្រើបានតែប៉ុន្មានវេន មូលហេតុដើមអាចនៅមិនទាន់ដោះស្រាយ។ ការប្តូរកញ្ចក់ដោយមិនរកមូលហេតុអាចធ្វើឱ្យខាតកញ្ចក់បន្ថែម។
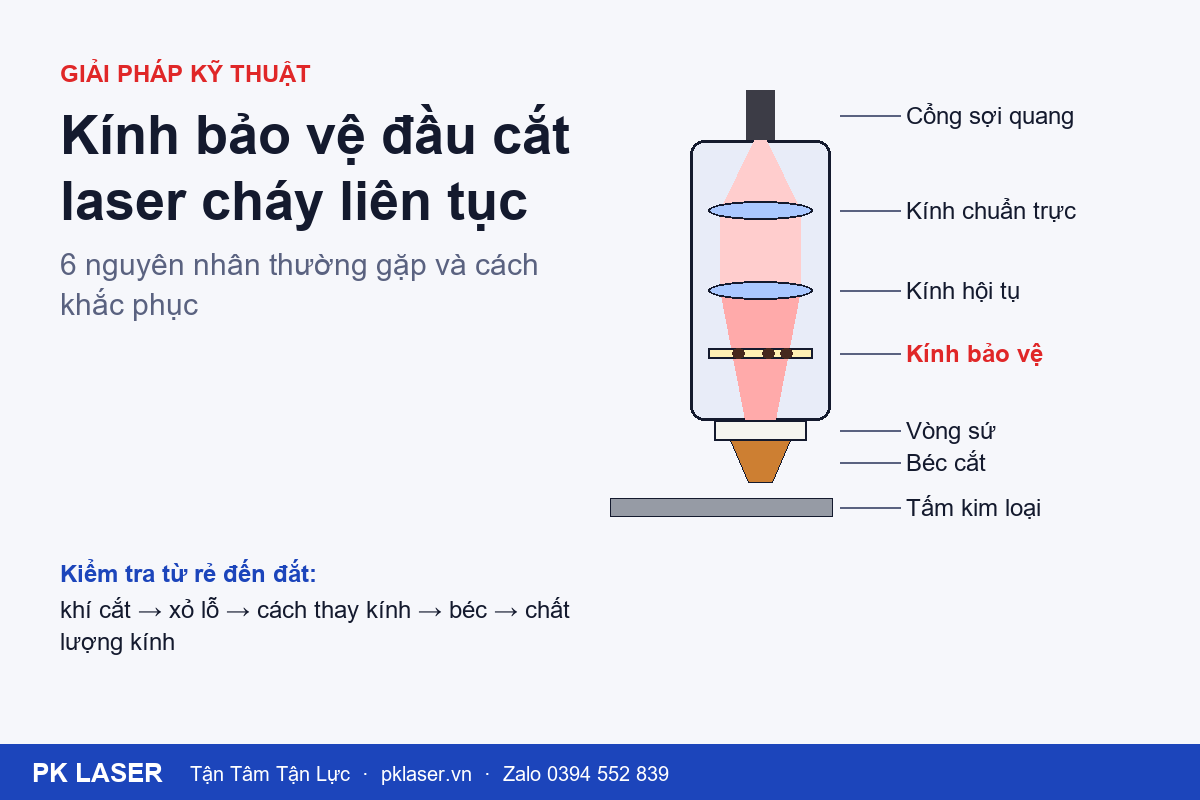
កញ្ចក់ការពារស្ថិតនៅខាងក្រោមបំផុតនៃក្បាលកាត់ឡាស៊ែរហ្វាយប័រ។ វាការពារកញ្ចក់ផ្តោត និងកញ្ចក់ collimating ខាងក្នុងពីធូលី និងកាកសំណល់ដែកខ្ទាតត្រឡប់។
សញ្ញាថាកញ្ចក់ការពារខូច
- កម្លាំងកាត់ថយចុះ៖ បន្ទះដែលធ្លាប់កាត់ដាច់ឥឡូវមិនដាច់ ឬត្រូវបន្ថយល្បឿនកាត់។
- ការកាត់មានកាកសំណល់ ឬស្នាមគែមច្រើនជាងធម្មតា។
- កញ្ចក់ដែលដោះចេញមានចំណុចខ្មៅ ស្នាមរន្ធ ស្រទាប់ស្រោបរបក ឬប្រេះ។
- តំបន់កន្លែងដាក់កញ្ចក់ក្តៅជាងធម្មតា។
- ចំណុចខ្មៅស្រូបថាមពលឡាស៊ែរ និងធ្វើឱ្យកញ្ចក់ក្តៅ ដូច្នេះការខូចអាចរាលដាលលឿន។ បើបន្តប្រើ កម្ដៅ និងកាកសំណល់អាចប៉ះពាល់ដល់កញ្ចក់ផ្តោតដែលមានតម្លៃថ្លៃជាង។
មូលហេតុទូទៅ 6 យ៉ាង និងវិធីដោះស្រាយ
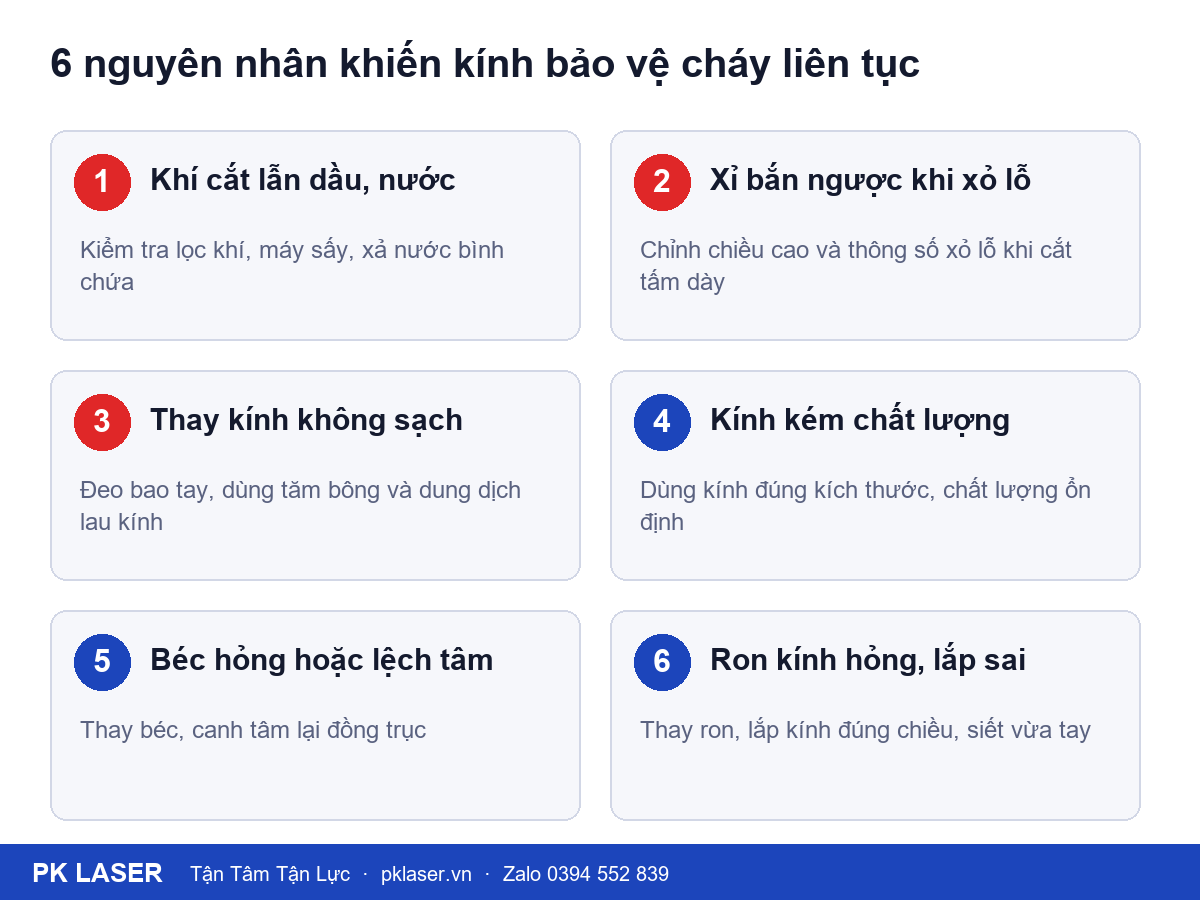
1. ឧស្ម័នកាត់មានប្រេង ឬទឹកលាយ
នេះជាមូលហេតុជួបញឹកញាប់ ជាពិសេសម៉ាស៊ីនកាត់ដោយខ្យល់បង្ហាប់។ ចំហាយប្រេង ឬទឹកអាចចូលក្បាលកាត់តាមលំហូរឧស្ម័ន ហើយជាប់លើកញ្ចក់។ កាកដែលជាប់ស្រូបថាមពលឡាស៊ែរ ហើយអាចឆេះជាចំណុច។
វិធីពិនិត្យ៖ បង្ហូរទឹកពីធុង និងតម្រង ពិនិត្យធាតុតម្រង និងម៉ាស៊ីនសម្ងួតខ្យល់។ បាញ់ឧស្ម័នកាត់ទៅលើកញ្ចក់ស្អាត ឬក្រដាសស ដើម្បីមើលស្នាមប្រេង ឬទឹក។
2. កាកសំណល់ដែកខ្ទាតពេលចោះរន្ធ
ពេលចោះបន្ទះក្រាស់ ដែករលាយអាចខ្ទាតត្រឡប់ទៅក្បាលបាញ់។ បើកម្ពស់ចោះទាបពេក ពេលវេលាចោះមិនសមស្រប ឬសម្ពាធឧស្ម័នមិនគ្រប់ កាកសំណល់អាចឆ្លងកាត់រន្ធក្បាលបាញ់ ហើយជាប់លើកញ្ចក់។
ពិនិត្យប៉ារ៉ាម៉ែត្រចោះ—កម្ពស់ ពេលវេលា ថាមពល និងឧស្ម័ន—តាមសម្ភារៈ និងកម្រាស់។ ពិនិត្យកញ្ចក់ក្រោយដំណើរការកម្មវិធីដែលមានរន្ធចោះច្រើន។
3. កខ្វក់ពេលប្តូរកញ្ចក់
ញើស ស្នាមម្រាមដៃ ឬធូលីដែលចូលក្នុងកន្លែងដាក់កញ្ចក់ពេលប្តូរ អាចក្លាយជាចំណុចឆេះភ្លាមៗពេលបាញ់ឡាស៊ែរ។
ពាក់ស្រោមដៃ ឬស្រោមម្រាមដៃ ចាប់តែកៀនកញ្ចក់ ធ្វើការនៅកន្លែងធូលីតិច និងបិទគម្របកន្លែងដាក់ភ្លាមៗក្រោយបើក។ សម្អាតដោយដំបងសំឡី ឬក្រដាសសម្អាតអុបទិក និងទឹកសម្អាតសមស្រប។ កុំផ្លុំខ្យល់ពីមាត់លើកញ្ចក់។
4. កញ្ចក់គុណភាពទាប ឬទំហំមិនត្រូវ
ស្រទាប់ស្រោបគុណភាពទាប ឬទំហំ និងកម្រាស់មិនត្រូវនឹងក្បាលកាត់ អាចធ្វើឱ្យកញ្ចក់ទ្រាំកម្ដៅមិនបាន ហើយឆេះលឿន ជាពិសេសពេលកាត់ដោយថាមពលខ្ពស់។
ប្រើទំហំដែលកំណត់សម្រាប់ម៉ាក និងម៉ូដែលក្បាលកាត់ (ដូចជា Raytools, Precitec, WSX, BOCI ឬ OSPRI)។ ជ្រើសប្រភពដែលអាចតាមដានបាន និងមានគុណភាពស្មើគ្នារវាងឡូត៍។
5. ក្បាលបាញ់ខូច ឬខុសកណ្តាល
ក្បាលបាញ់ប៉ោង រន្ធសឹក ឬធ្នឹមខុសកណ្តាលអាចធ្វើឱ្យលំហូរឧស្ម័នបែរទិស និងបង្កើនការខ្ទាតកាកសំណល់ត្រឡប់។ ធ្នឹមខុសទីតាំងក៏អាចប៉ះជញ្ជាំងក្បាលបាញ់ ធ្វើឱ្យវាក្តៅ និងមានកាកខ្ទាតច្រើន។
ពិនិត្យរន្ធក្បាលបាញ់។ ប្តូរបើប៉ោង ឬសឹក បន្ទាប់មកតម្រឹមក្បាលបាញ់ដោយប្រើវិធីស្កុត។
6. រង្វង់បិទជិតខូច ឬដំឡើងខុស
រង្វង់បិទជិតចាស់ រហែក ឬដាក់ខុសទិសអាចធ្វើឱ្យកន្លែងដាក់កញ្ចក់មិនជិត ហើយធូលី និងឧស្ម័នកខ្វក់ចូលបាន។ រឹតខ្លាំងពេកក៏អាចដាក់សម្ពាធលើកញ្ចក់ ហើយបណ្តាលឱ្យប្រេះពេលក្តៅ។
ប្តូររង្វង់ដែលចាស់ ឬខូចទ្រង់ទ្រាយ។ ដំឡើងកញ្ចក់តាមទិសដែលណែនាំសម្រាប់ក្បាលកាត់ ហើយរឹតតាមការណែនាំ។
លំដាប់ត្រួតពិនិត្យរហ័ស
ចាប់ផ្តើមពីចំណុចដែលងាយ និងចំណាយតិច។ ផ្លាស់ប្តូរកត្តាតែមួយម្តង រួចសាកកាត់ ដើម្បីកំណត់មូលហេតុឱ្យបានច្បាស់។
- គុណភាពឧស្ម័នកាត់
- ប៉ារ៉ាម៉ែត្រចោះរន្ធ
- វិធីប្តូរ និងសម្អាតកញ្ចក់
- ស្ថានភាព និងការតម្រឹមក្បាលបាញ់
- គុណភាព និងទំហំកញ្ចក់
- រង្វង់បិទជិតកន្លែងដាក់កញ្ចក់
សុវត្ថិភាព
បិទការបាញ់ឡាស៊ែរ និងឧស្ម័ន មុនបើកកន្លែងដាក់កញ្ចក់។ ធ្នឹមឡាស៊ែរហ្វាយប័រមើលមិនឃើញ ហើយអាចបង្ករបួសភ្នែកជាអចិន្ត្រៃយ៍។ បើកញ្ចក់នៅតែឆេះក្រោយពិនិត្យតាមជំហានទាំងនេះ អ្នកបច្ចេកទេសមានជំនាញគួរត្រួតពិនិត្យគ្រឿងអុបទិកខាងក្នុង។
ត្រូវការជំនួយពី PK LASER?
ផ្ញើរូបថតកញ្ចក់ដែលខូច និងម៉ូដែលក្បាលកាត់។ ក្រុមបច្ចេកទេស PK LASER អាចជួយកំណត់មូលហេតុ និងលេខកូដកញ្ចក់ដែលត្រូវប្រើ។ ផ្ញើសារ Zalo៖ 0394 552 839។ ទូរស័ព្ទទៅផ្នែកបច្ចេកទេស៖ 0394 542 839។