ចាប់ផ្តើមដោយការត្រួតពិនិត្យដែលមានសុវត្ថិភាព
ផ្ទៀងផ្ទាត់សម្ភារៈ និងកម្រាស់ ពិនិត្យក្បាលបាញ់ និងកញ្ចក់ការពារ ពិនិត្យការតម្រឹមក្បាលបាញ់ និងគុណភាពឧស្ម័ន ហើយប្រៀបធៀបការកំណត់បច្ចុប្បន្នជាមួយតារាងប៉ារ៉ាម៉ែត្រដែលអ្នកផលិតម៉ាស៊ីនអនុម័ត។ កាត់សាកល្បងតូចមួយ ហើយកែតម្រូវម្តងមួយប៉ារ៉ាម៉ែត្រ។
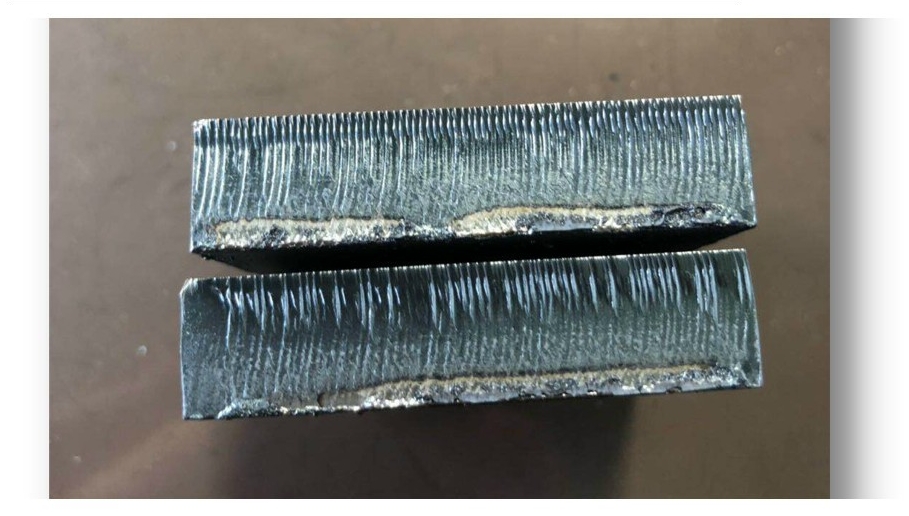
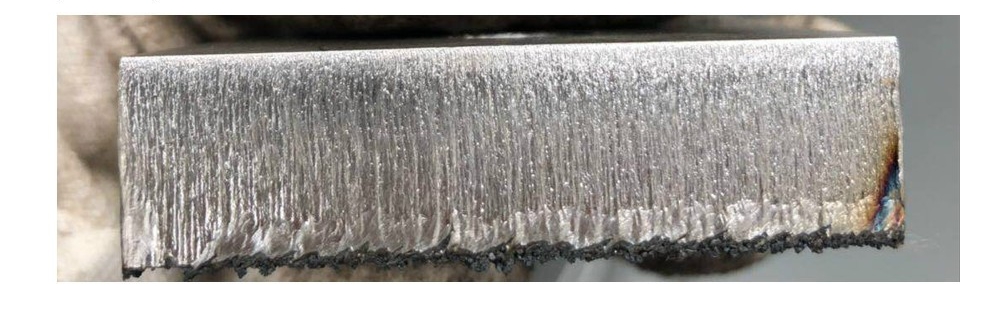
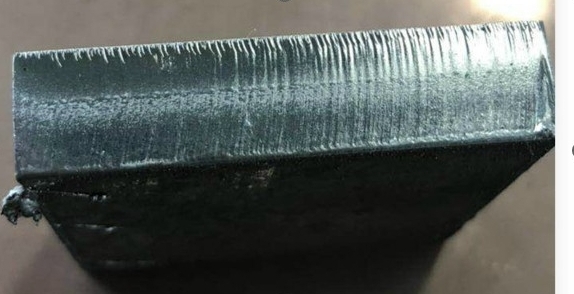
ខ្សែកាត់រដុប ឬឆេះលើស
ប្រភពរាយថាក្បាលបាញ់ធំពេក សម្ពាធឧស្ម័នកាត់ខ្ពស់ពេក ឬល្បឿនយឺត/លឿនពេក ជាមូលហេតុដែលអាចកើតមាន។ ផ្ទៀងផ្ទាត់ក្បាលបាញ់ឱ្យត្រូវនឹងក្បាលកាត់ និងសម្ភារៈ ហើយកែឧស្ម័ន និងល្បឿនតែក្នុងជួរដែលអ្នកផលិតអនុម័ត។
កាត់មិនដល់ផ្នែកខាងក្រោម
ក្បាលបាញ់តូចពេក ទីតាំងផ្តោតមិនត្រឹមត្រូវ ឬឧស្ម័នមិនគ្រប់ អាចធ្វើឱ្យកាត់មិនដាច់។ ពិនិត្យក្បាលបាញ់ និងផ្លូវឧស្ម័ន រួចកែទីតាំងផ្តោត និងសម្ពាធតាមការកំណត់ដែលបានអនុម័តសម្រាប់សម្ភារៈ និងកម្រាស់នោះ។
កាត់ដែកអ៊ីណុករដុប ឬស្រទាប់បែកពីគ្នា
ប្រភពភ្ជាប់បញ្ហានេះនឹងទីតាំងផ្តោតអវិជ្ជមានខ្លាំង ក្បាលបាញ់តូច ឬសម្ពាធឧស្ម័នខ្ពស់ពេក។ ប្រសិនបើឃើញប្លាស្មាមិនស្ថិរភាព ឬពន្លឺពណ៌ខៀវ សូមពិនិត្យទីតាំងផ្តោត ក្បាលបាញ់ និងឧស្ម័នតាមការកំណត់ម៉ាស៊ីនជាក់លាក់។ កុំចម្លងតម្លៃប្រេកង់ ឬ duty cycle ពីម៉ាស៊ីនផ្សេង។
កាកសំណល់ជាប់ផ្នែកខាងក្រោម
ទីតាំងផ្តោតខ្ពស់ពេក សម្ពាធឧស្ម័នមិនគ្រប់ ឬល្បឿនកាត់ខ្ពស់ពេក អាចបង្កកាកសំណល់ខាងក្រោម។ ពិនិត្យកញ្ចក់អុបទិក និងក្បាលបាញ់ជាមុន ហើយកែទីតាំងផ្តោត ឧស្ម័ន និងល្បឿនបន្តិចម្តងៗក្នុងដែនកំណត់របស់អ្នកផលិត។
ផ្ទៃខាងលើរដុបជាងផ្នែកខាងក្រោម
ប្រភពរាយក្បាលបាញ់ធំពេក ទីតាំងផ្តោតវិជ្ជមានមិនគ្រប់ ឬល្បឿនយឺតពេកជាមូលហេតុដែលអាចមាន។ ផ្ទៀងផ្ទាត់ក្បាលបាញ់ និងទីតាំងផ្តោតតាមសម្ភារៈ បន្ទាប់មកកាត់សាកល្បង និងកែតម្រូវល្បឿនតាមតារាងដែលបានអនុម័ត។
ចំណាំសំខាន់អំពីប៉ារ៉ាម៉ែត្រ
អត្ថបទប្រភពផ្តល់ឧទាហរណ៍ទំហំក្បាលបាញ់ និងសម្ពាធ ប៉ុន្តែតម្លៃទាំងនេះអាស្រ័យលើដំណើរការជាក់លាក់ ហើយមិនមែនជាការកំណត់សម្រាប់គ្រប់ម៉ាស៊ីនទេ។ ប្រើការកំណត់ត្រឹមត្រូវសម្រាប់ប្រភពឡាស៊ែរ ក្បាលកាត់ សម្ភារៈ កម្រាស់ និងឧស្ម័នរបស់ម៉ាស៊ីន។
📸 សំណើរូបថត
បន្ថែមរូបច្បាស់នៃផ្ទៃខាងលើ និងខាងក្រោមនៃគំរូកាត់សាកល្បងដូចគ្នា។ កត់ត្រាសម្ភារៈ កម្រាស់ លេខក្បាលបាញ់ និងការកំណត់ដែលបានប្រើ។
ទាក់ទង PK LASER
ផ្ញើរូបថត ឬវីដេអូខ្លីនៃលទ្ធផលកាត់ ព្រមទាំងម៉ូដែលក្បាលកាត់។ Zalo: 0394 552 839; ជំនួយបច្ចេកទេស: 0394 542 839។