Mulai dengan pemeriksaan yang aman dan berulang
Pastikan material dan ketebalan, periksa nozzle serta optik pelindung, cek pemusatan nozzle dan mutu gas, lalu bandingkan resep yang dipakai dengan tabel parameter yang disetujui produsen mesin. Buat potongan uji kecil dan ubah satu parameter saja setiap kali.
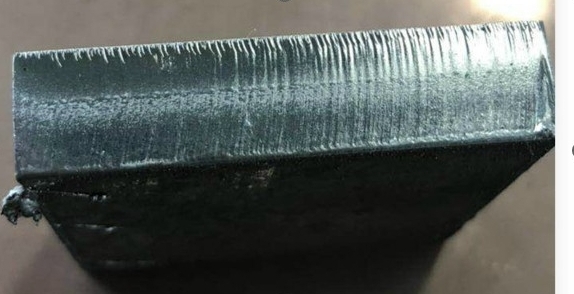
Garis potong kasar atau terbakar berlebihan
Sumber menyebut nozzle terlalu besar, tekanan gas potong berlebihan, atau kecepatan terlalu lambat maupun terlalu cepat sebagai kemungkinan penyebab. Pastikan nozzle sesuai untuk kepala dan bahan, lalu atur gas dan kecepatan hanya dalam rentang proses yang disetujui produsen mesin.
Potongan tidak tembus sampai bawah
Nozzle terlalu kecil, posisi fokus tidak sesuai atau gas tidak cukup dapat membuat potongan tidak menembus. Periksa nozzle dan jalur gas, kemudian sesuaikan fokus serta tekanan sesuai resep yang disetujui untuk bahan dan ketebalan tersebut.
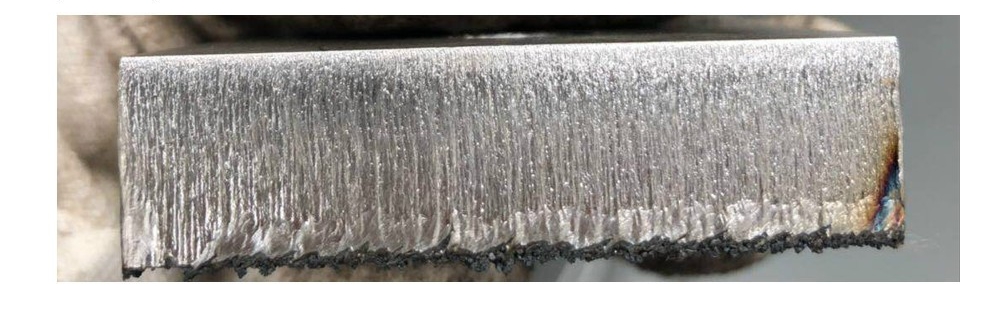
Potongan stainless kasar atau terjadi pemisahan lapisan
Sumber mengaitkan pola ini dengan fokus negatif berlebihan, nozzle kecil atau tekanan gas terlalu tinggi. Jika terlihat plasma tidak stabil atau cahaya biru, periksa fokus, nozzle dan gas menurut resep mesin yang tepat. Jangan menyalin nilai frekuensi atau duty cycle dari mesin lain.
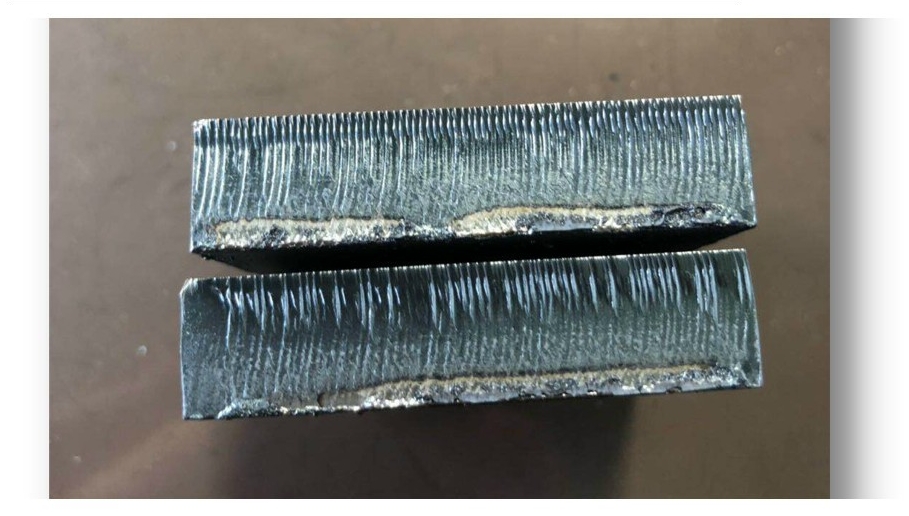
Terak menempel di sisi bawah
Posisi fokus terlalu tinggi, tekanan gas kurang atau kecepatan terlalu tinggi dapat berkontribusi pada terak bawah. Periksa optik dan nozzle terlebih dahulu; ubah fokus, gas dan kecepatan sedikit demi sedikit dalam batas produsen.
Sisi atas lebih kasar daripada sisi bawah
Sumber mencantumkan nozzle terlalu besar, fokus positif kurang atau kecepatan sangat rendah sebagai kemungkinan penyebab. Pastikan nozzle dan referensi fokus sesuai bahan, lalu lakukan potongan uji dan atur kecepatan memakai tabel yang disetujui.
Catatan penting tentang parameter
Artikel sumber memuat contoh ukuran nozzle dan tekanan, tetapi nilainya khusus untuk proses tertentu dan bukan setelan universal. Gunakan resep yang tepat untuk sumber laser, kepala potong, material, ketebalan dan gas pada mesin Anda.
📸 Saran foto
Tambahkan foto jelas sisi atas dan bawah dari kupon uji yang sama. Catat material, ketebalan, kode nozzle dan resep proses yang digunakan.
Hubungi PK LASER
Kirim foto atau video singkat hasil potong beserta model kepala potong. Zalo: 0394 552 839; dukungan teknis: 0394 542 839.