Apa yang dimaksud dengan kerf
Kerf adalah lebar material yang terangkat atau terbuang saat laser membuat potongan. Nilainya memengaruhi ukuran komponen jadi, terutama untuk slot sempit, lubang kecil, dan bagian yang harus terpasang rapat.
Tidak ada satu nilai kerf yang berlaku untuk semua mesin laser fiber. Hasil pengukuran bergantung pada mesin, sumber laser, optik, jenis dan ketebalan material, nozzle, gas bantu, fokus, serta resep pemotongan. Anggap contoh angka hanya berlaku pada kondisi yang disebutkan secara spesifik.
Faktor yang dapat mengubah lebar potongan
Potongan yang terlalu lebar atau tidak konsisten dapat disebabkan oleh beberapa kondisi sekaligus. Periksa keseluruhan proses, jangan hanya mengubah fokus.
- Penyaluran dan kondisi optik, termasuk kotor, rusak, atau terpasang tidak tepat.
- Jenis, ketebalan, kondisi permukaan, dan daya pantul material.
- Jenis dan ukuran lubang nozzle, kondisinya, posisi senternya, serta jarak nozzle ke pelat.
- Jenis, tekanan, dan kestabilan aliran gas bantu sesuai mesin dan tabel proses.
- Kecepatan pemotongan, pengaturan laser, dan posisi fokus yang sesuai untuk material serta ketebalan tersebut.
Pengaruh kecepatan pemotongan
Jika proses terlalu lambat, panas berlebih dapat memperlebar kerf, menambah perubahan warna atau kekasaran, dan meningkatkan burr. Jika terlalu cepat, potongan dapat tidak tembus secara konsisten dan bagian bawah dapat memiliki dross atau bagian yang belum terpotong.
Tujuannya adalah proses yang stabil, bukan sekadar kecepatan tertinggi. Bandingkan tepi atas dan bawah pada kupon uji, lalu ikuti tabel pemotongan resmi untuk jenis serta ketebalan material yang digunakan.
Mengapa posisi fokus penting
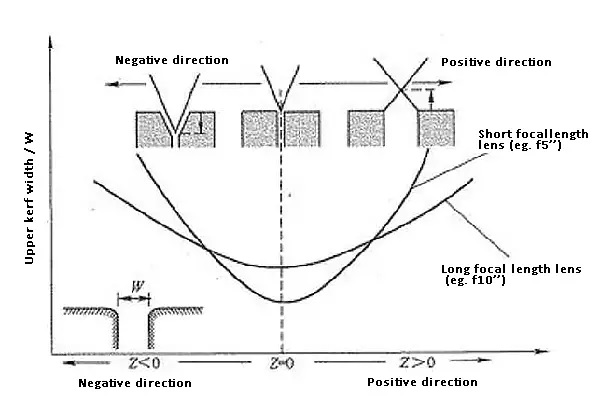
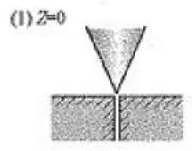
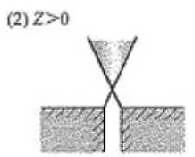
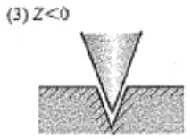
Fokus mengubah ukuran berkas dan distribusi energinya di dalam material. Perubahan posisi fokus dapat mengubah lebar kerf, kemiringan dinding potong, kualitas tepi, dan aliran gas yang membuang material cair. Pengaturan terbaik bergantung pada mesin, kepala potong, konfigurasi lensa, dan pekerjaan.
Jangan menganggap fokus selalu harus tepat di permukaan, di atasnya, atau di bawahnya. Mulailah dari resep produsen mesin dan pastikan hasilnya melalui uji potong yang terkontrol.
Pemeriksaan saat kerf tampak terlalu lebar
Ikuti urutan ini untuk mempersempit penyebab tanpa mengubah banyak hal sekaligus:
- Pastikan pilihan material, ketebalan, dan resep potong sesuai dengan pelat yang sebenarnya.
- Periksa hasil potong dari sisi atas dan bawah. Catat lebar, kemiringan, kekasaran, burr, dan apakah potongan tembus penuh.
- Setelah mesin diamankan, periksa nozzle dari kerusakan, endapan, kelonggaran, dan kesenteran.
- Periksa pasokan gas, tekanan, dan aliran sesuai petunjuk produsen; pastikan tidak ada kebocoran atau pasokan yang tidak stabil.
- Minta operator yang kompeten memeriksa fokus dan kalibrasi ketinggian dengan prosedur yang disetujui.
- Jika masalah berlanjut, minta teknisi terlatih memeriksa optik pelindung, jalur berkas, dan kepala potong.
Atur proses satu langkah setiap kali
Buat uji potong kecil pada material dan ketebalan yang sama dengan pekerjaan produksi. Ubah satu pengaturan yang diizinkan setiap kali, catat nilainya, lalu bandingkan beberapa sampel. Cara ini membantu mengetahui perubahan yang memperbaiki tepi dan menjaga catatan proses yang dapat digunakan kembali.
Ukur kerf dengan alat ukur yang sesuai dan bandingkan dengan toleransi pada gambar kerja. Potongan yang tampak sempit belum tentu akurat jika ukuran komponen atau kualitas tepinya tidak memenuhi spesifikasi.
Perawatan dan keselamatan laser
Sebelum memeriksa kepala potong atau mengganti nozzle, hentikan mesin dan ikuti prosedur isolasi serta keselamatannya. Jangan melihat ke jalur laser atau membuka kepala laser ketika sistem aktif. Pembersihan optik, penyelarasan, dan servis bagian dalam harus mengikuti petunjuk produsen serta dilakukan oleh personel terlatih.
Perubahan kerf yang terus terjadi dapat menandakan masalah proses atau komponen yang perlu diservis. Catat material, ketebalan, resep, tampilan hasil potong, dan perawatan terakhir agar teknisi dapat mendiagnosisnya dengan lebih cepat.