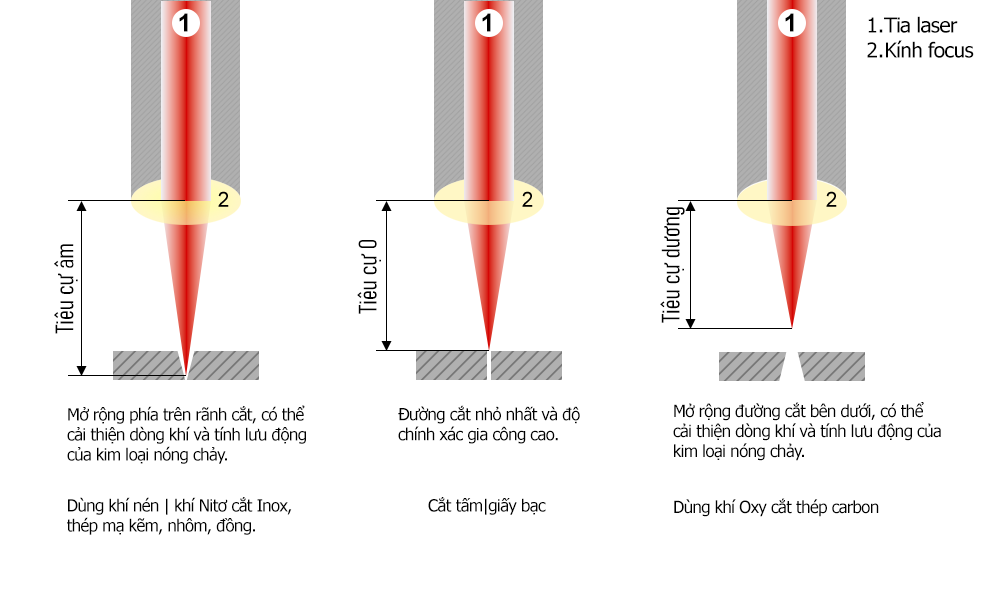
Periksa posisi fokus
Posisi fokus yang tidak tepat dapat membuat kerf terlalu sempit dan membatasi aliran gas bantu. Gas mungkin tidak mampu membuang logam cair dengan baik sehingga burr atau tepi kasar tertinggal. Periksa dan sesuaikan fokus untuk material serta ketebalan dengan mengikuti prosedur pembuat mesin.
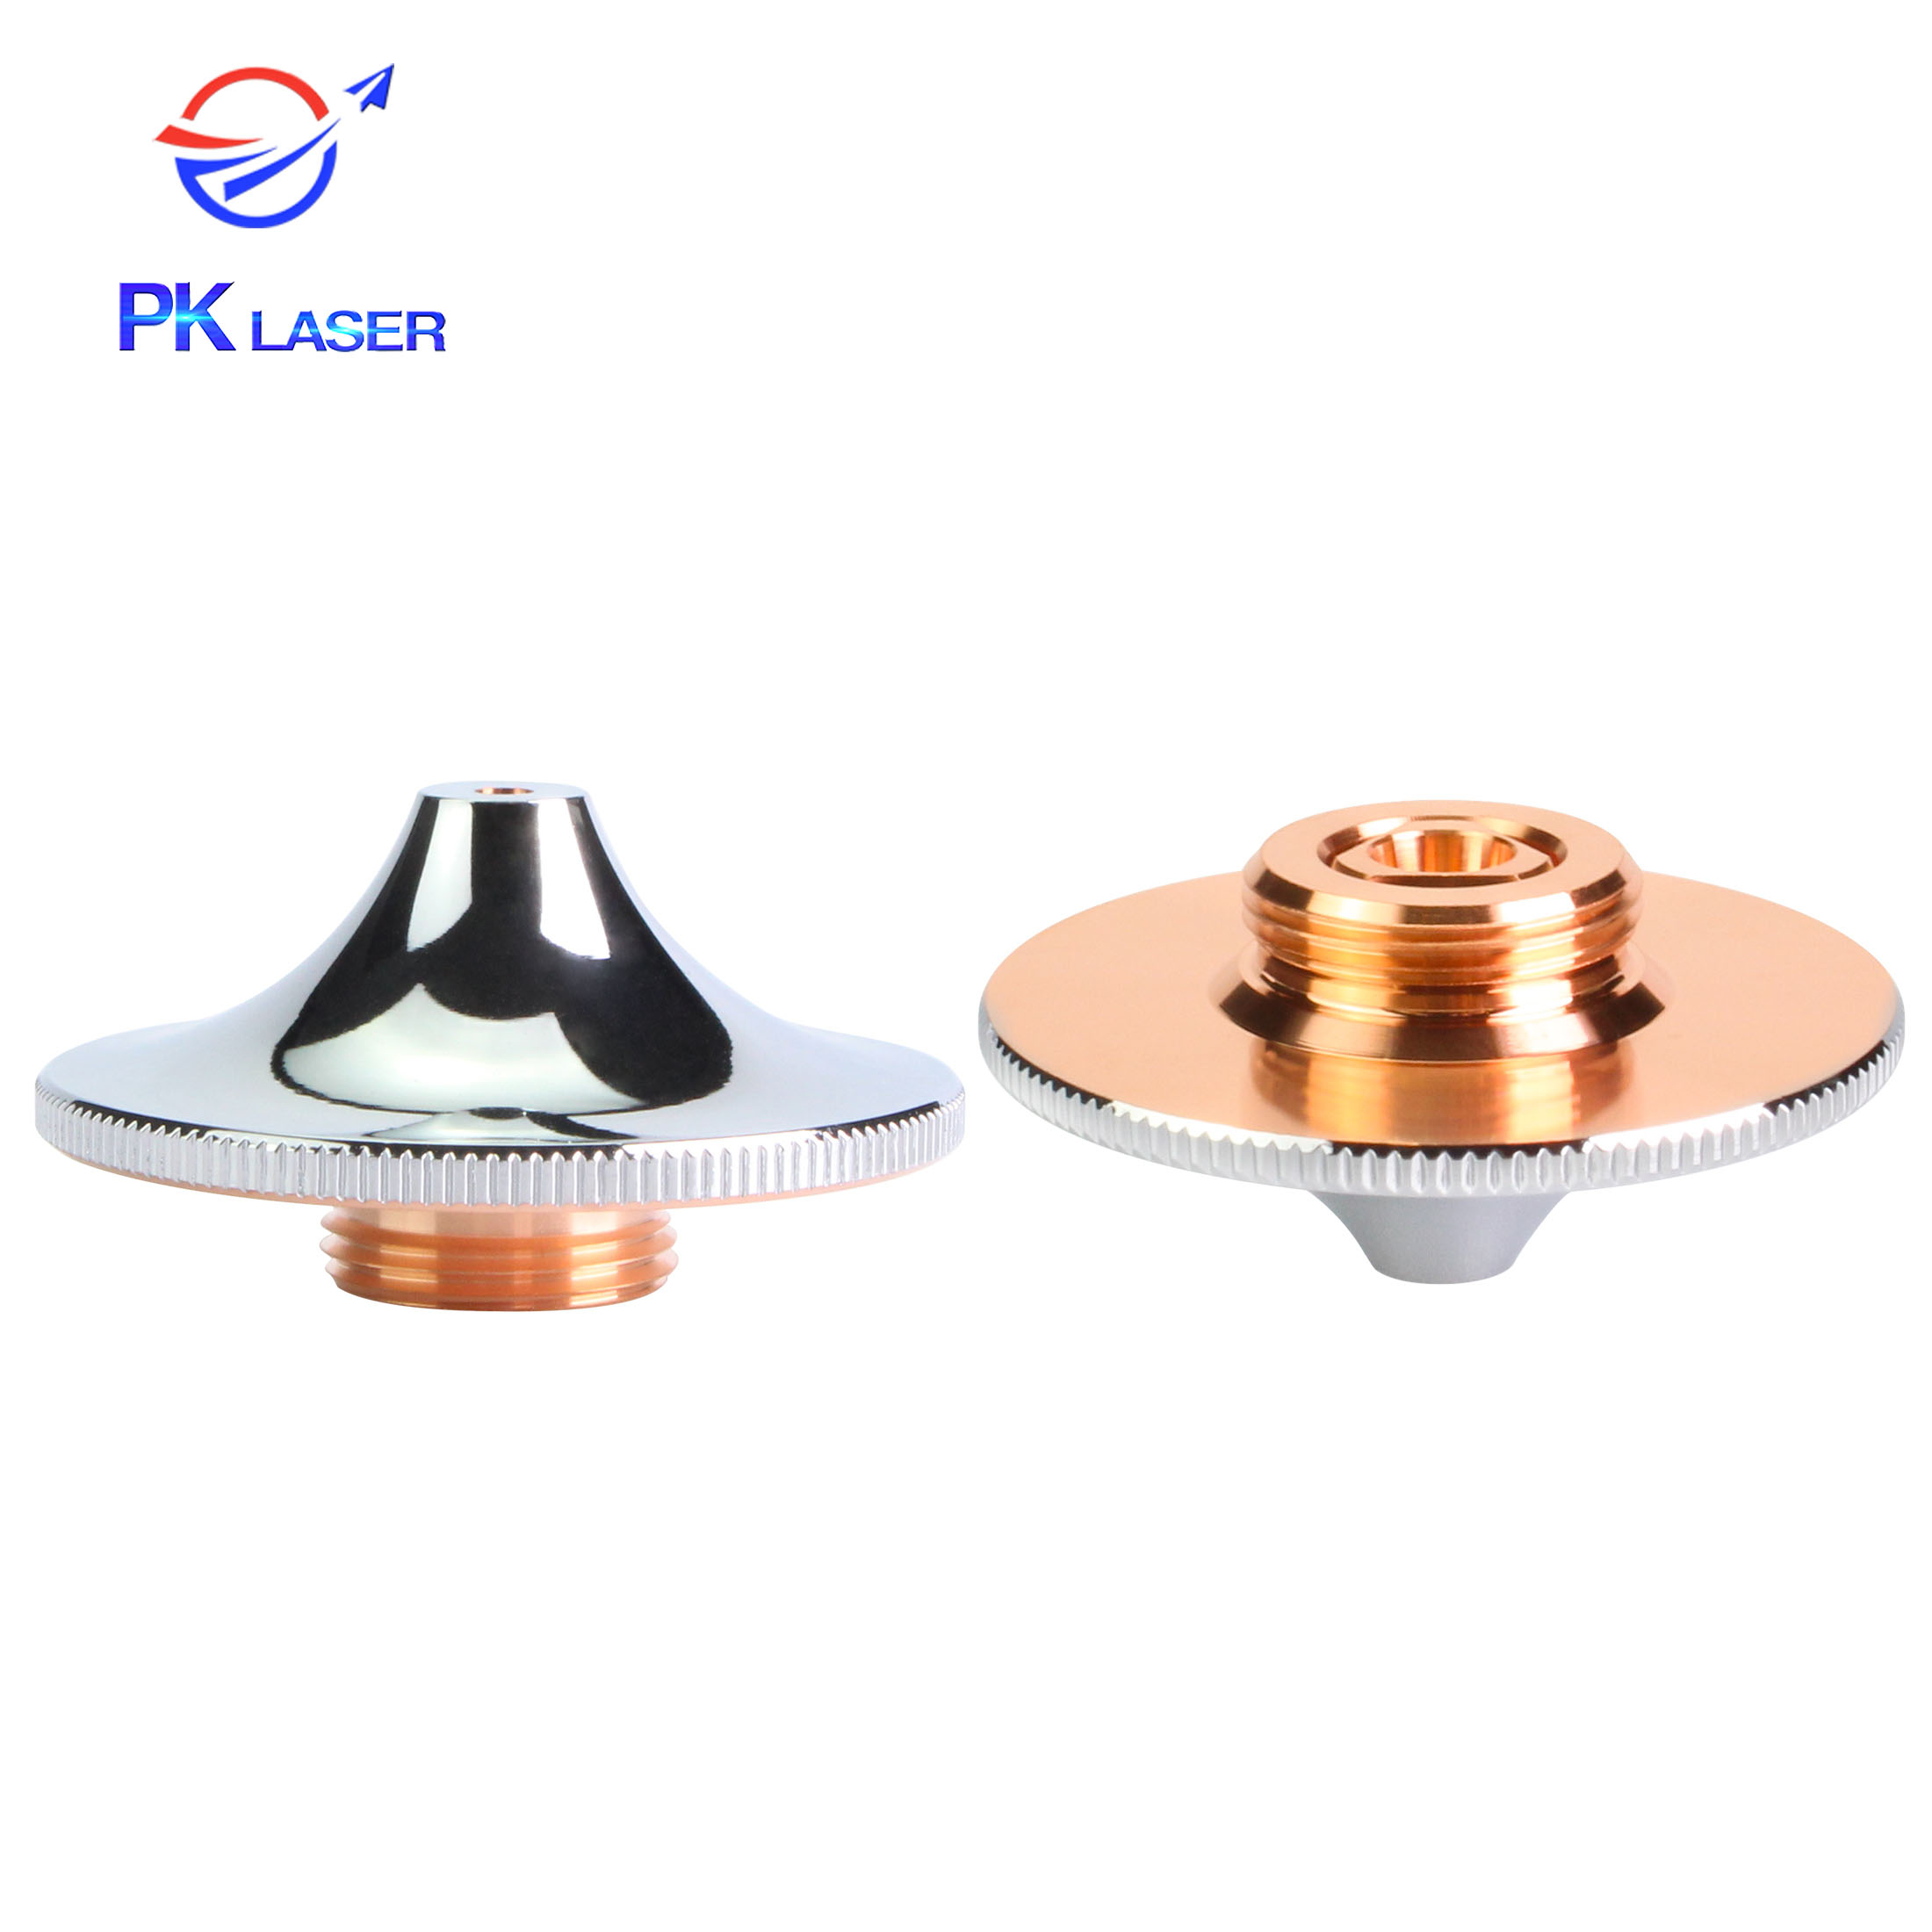
Gunakan nozzle yang sesuai dan tidak rusak
Bentuk nozzle dan aliran gas yang dihasilkannya memengaruhi kualitas potong serta kestabilan proses. Untuk pemotongan baja karbon dengan oksigen, sumber menjelaskan aliran gas bervolume dan berkecepatan tinggi yang mendukung oksidasi serta mendorong logam cair keluar. Nozzle dua lapis yang kompatibel dapat membantu menghasilkan aliran tersebut, bergantung pada kepala potong dan prosesnya.
- Periksa lubang nozzle: pastikan bulat, tidak rusak dan tidak tersumbat. Ganti nozzle yang aus atau rusak, lalu periksa pemusatan dan kecocokannya dengan kepala potong.
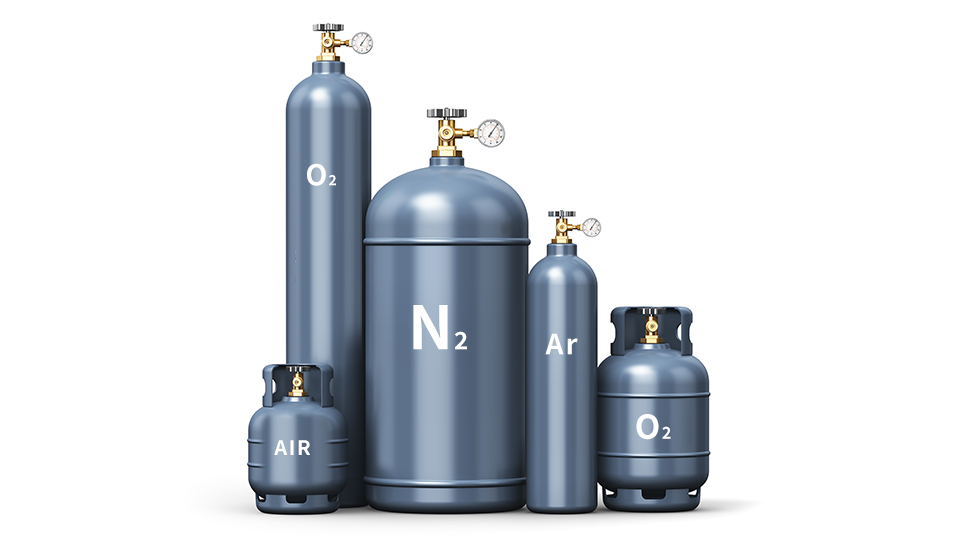
Periksa mutu dan tekanan gas bantu
Kontaminan dalam gas bantu dapat memengaruhi proses dan kualitas potong. Gunakan gas yang memenuhi persyaratan mesin dan proses. Tekanan gas perlu disesuaikan dengan material, nozzle, dan kondisi pemotongan; tekanan berlebihan dapat mengganggu zona leleh dan aliran gas. Ikuti panduan proses dari pembuat mesin, bukan satu setelan untuk semua pekerjaan.
Gunakan pola burr untuk mengarahkan pemeriksaan
Pada potongan berbentuk persegi panjang, burr di dua sisi yang berdekatan dapat menandakan sinar belum terpusat di nozzle. Burr pada sisi-sisi sejajar dapat menunjukkan masalah ketegaklurusan kepala potong. Periksa dan koreksi alignment hanya setelah laser dinonaktifkan dengan aman dan sesuai prosedur pembuat kepala potong.
- Bagian yang kasar atau berbulu dapat berkaitan dengan kaca pelindung yang kotor atau rusak. Jika penggantian tidak membantu, minta teknisi kompeten memeriksa lensa kolimasi dan fokus.
- Jika gas bantu tidak terpusat pada potongan, periksa nozzle dan jalur gas.
- Jika bagian kasar muncul di awal atau akhir potongan, tinjau pengaturan lead-in/lead-out kontrol gerak bersama integrator mesin.
Perlu bantuan mendiagnosis burr?
Kirim foto tepi potong, material dan ketebalannya, gas potong, model kepala potong, serta alarm mesin jika ada kepada PK LASER. Bisnis / Zalo: 0394 552 839. Dukungan teknis: 0394 542 839.