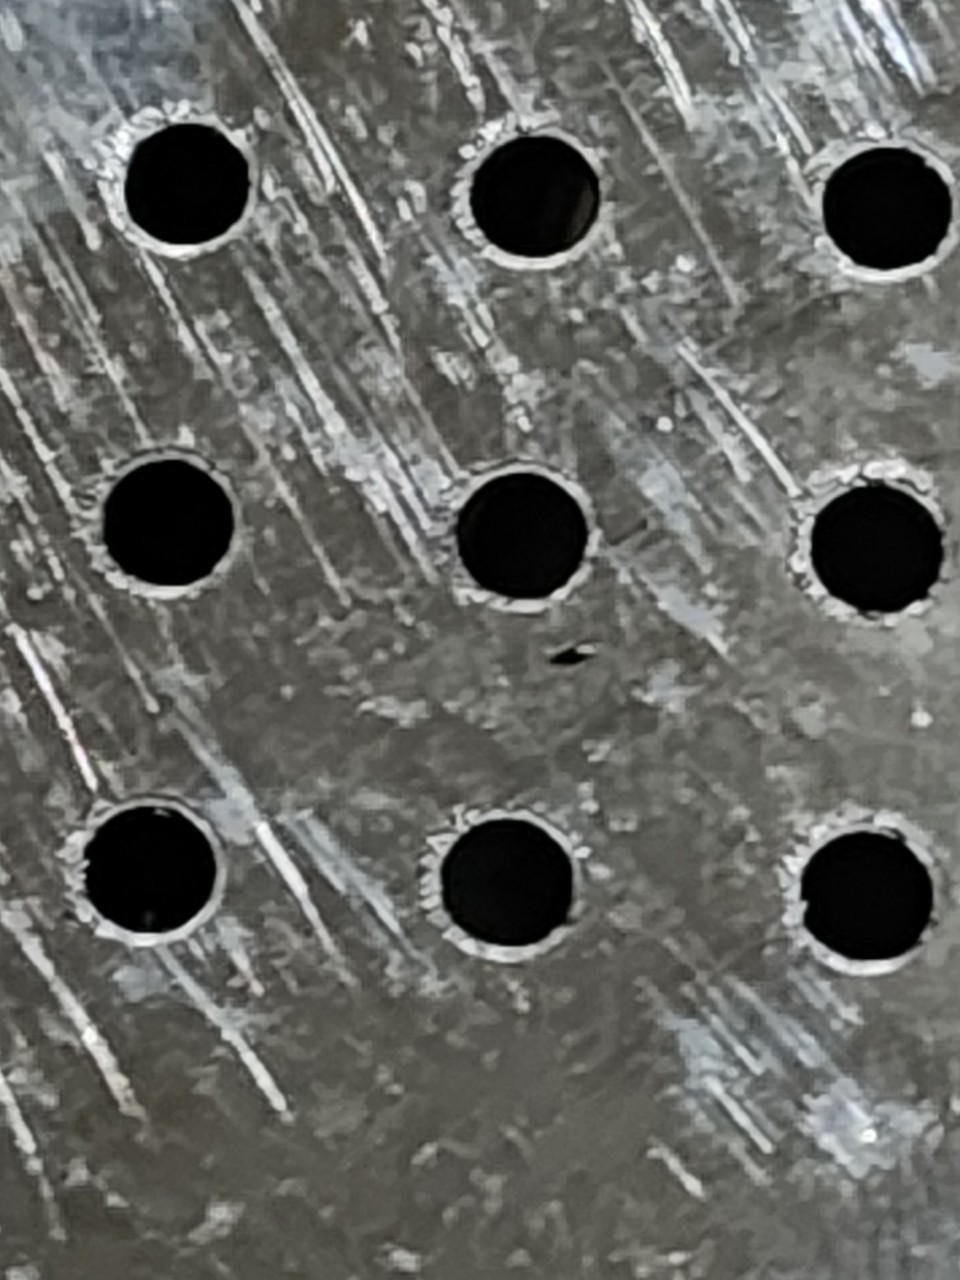
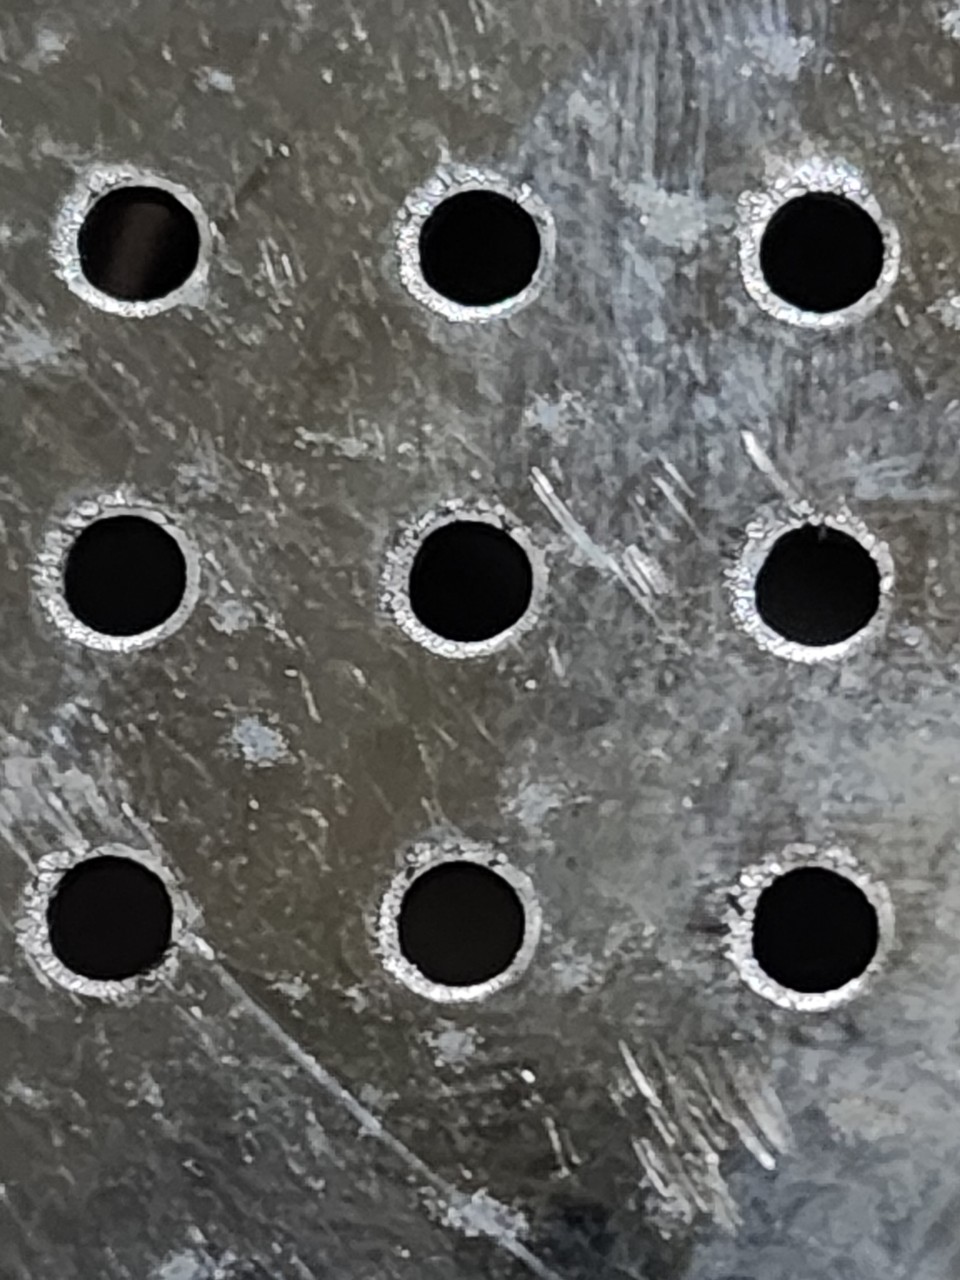
Ukur error mengikuti lintasan
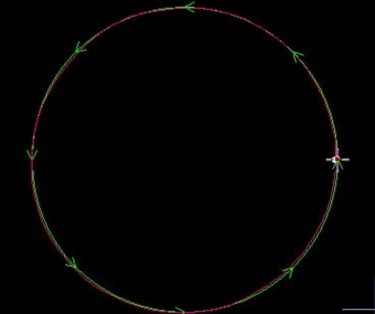
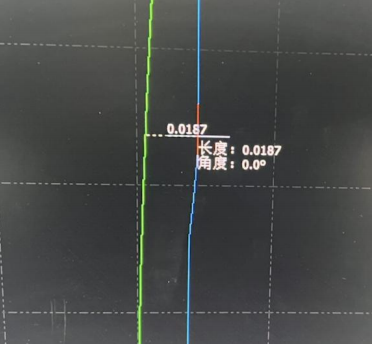
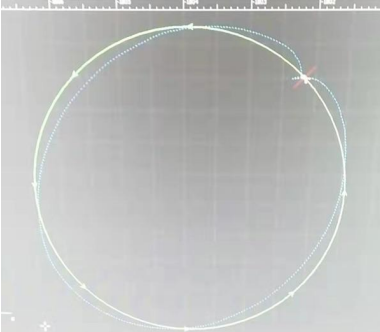
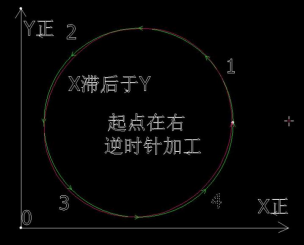
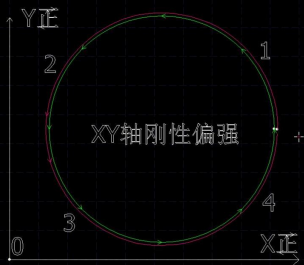
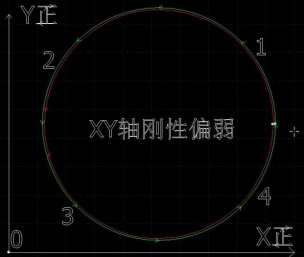
Buat program kosong, gambar lingkaran 5 mm, lalu gunakan alat NC-Error Measurement pada perangkat lunak kontroler. Mesin akan bergerak selama pengukuran. Tampilan membandingkan lintasan perintah dengan umpan balik encoder. Sumber menyebut hijau sebagai lintasan awal dan merah atau biru sebagai lintasan umpan balik; pada prosedur tersebut, deviasi hingga dua wire (0,02 mm) dianggap memenuhi. Garis putus-putus pendek di awal dapat menjadi efek sampling yang normal.
Kasus A: deviasi tidak melebihi 0,02 mm
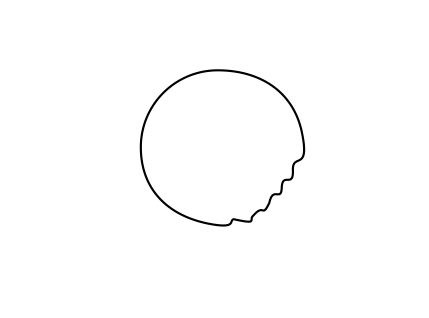
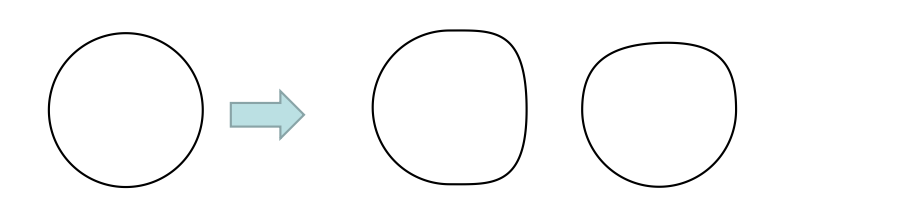
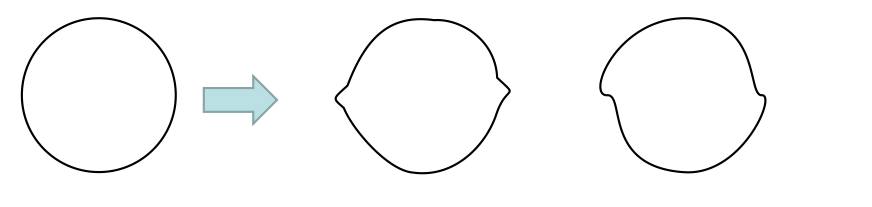
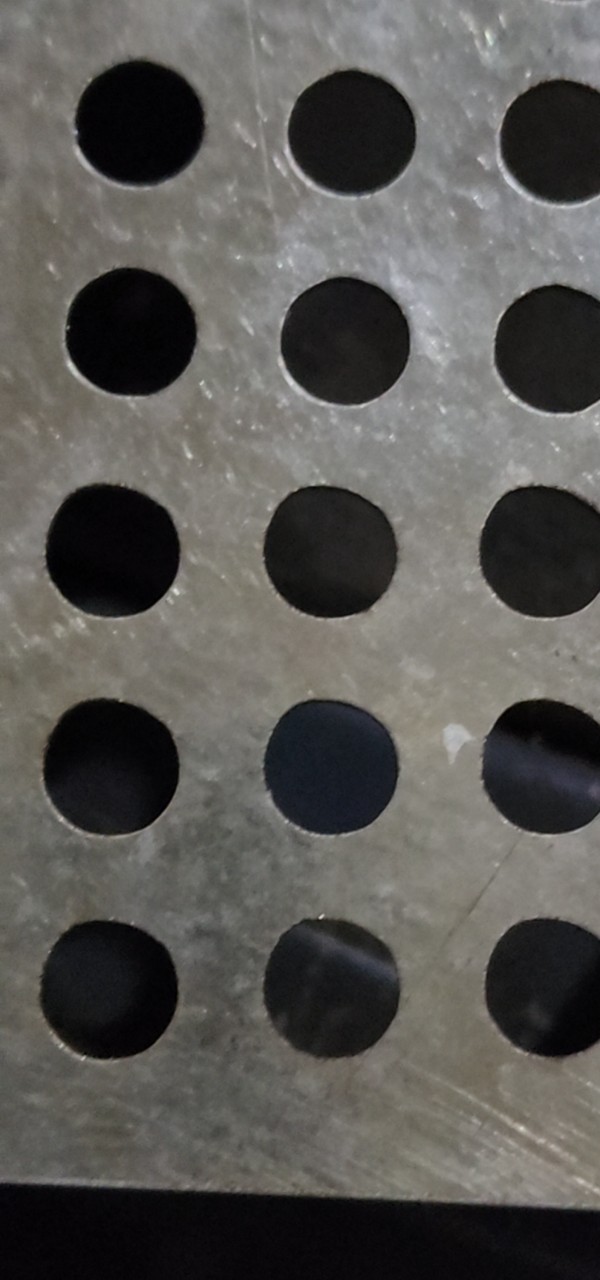
Jika hasil pengukuran keseluruhan bulat dan deviasi di bawah dua wire, tetapi lubang potong tidak bulat, bandingkan uji penandaan dengan uji pemotongan. Pertahankan kecepatan potong awal dan ubah parameter proses hanya sesuai izin pembuat mesin agar tanda uji tipis dan jelas.
- Jika tanda bulat tetapi hasil potong tidak, pelat mungkin bergerak karena gaya gas potong atau penyangga kurang stabil. Atur ulang pelat pada batang penyangga bergerigi. Untuk pelat tipis, sumber menyarankan fungsi peredam getaran pada pengontrol ketinggian.
- Jika lingkaran tanda tidak bulat, turunkan kecepatan penandaan menjadi 0,5 m/menit dan ulangi uji yang disetujui.
- Jika tanda menjadi bulat pada kecepatan rendah, sumber mengarah pada kekakuan mekanis yang kurang pada kecepatan tinggi. Teknisi kompeten perlu memeriksa transmisi, penyangga sumbu Z, dan kopling X/Y dari kelonggaran atau lendutan.
- Jika tanda tetap tidak bulat pada kecepatan rendah, periksa transmisi mekanis dari backlash berlebih, kerusakan, atau hambatan. Teknisi dapat menggunakan dial indicator dan mengisolasi komponen sesuai manual mesin.
Kasus B: deviasi lebih dari 0,02 mm
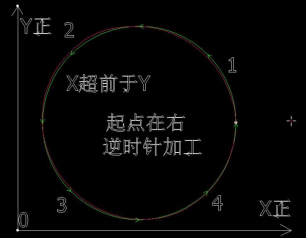
Sumber menyarankan menyamakan kekakuan servo sumbu X dan Y sebelum penyetelan halus; contoh sumber menyebut level 17 Panasonic. Model kontroler berbeda, jadi jangan menyalin level tersebut kecuali memang ditentukan untuk servo dan mesin Anda.
- Bergantung pada pola error, sumber mencantumkan empat arah penyetelan: kurangi kekakuan X atau tingkatkan Y; kurangi Y atau tingkatkan X; kurangi keduanya; atau tingkatkan kekakuan X dan Y.
- Buat perubahan kecil yang tercatat dan ulangi pengukuran sesuai prosedur produsen servo dan mesin. Jika hasil tetap buruk, hubungi pemasok servo atau integrator mesin.
- Jika error umpan balik sudah dalam batas yang ditentukan mesin tetapi hasil potong masih tidak bulat, kembali periksa pelat, proses potong, dan mekanik seperti pada Kasus A.
Keselamatan dan dukungan
Pengukuran ini menggerakkan sumbu mesin, dan perubahan servo dapat memengaruhi perilaku mesin. Hanya personel terlatih yang boleh menjalankan tes atau mengubah parameter kontroler, dengan area kerja dikosongkan dan prosedur keselamatan pembuat mesin diterapkan. Kirim model kontroler, tangkapan layar lintasan, dan foto hasil potong kepada PK LASER. Zalo: 0394 552 839; dukungan teknis: 0394 542 839.