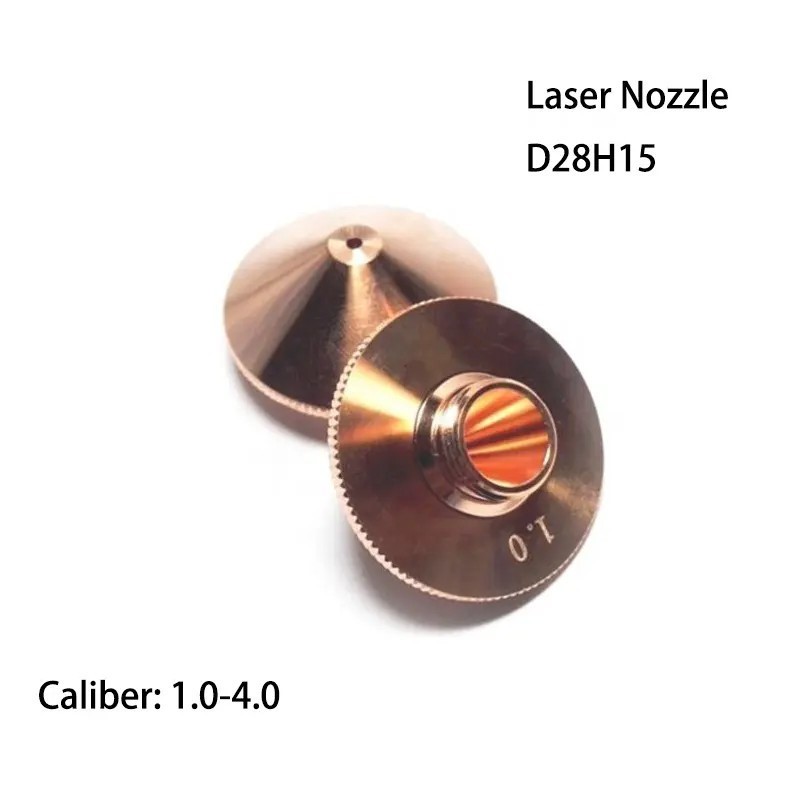
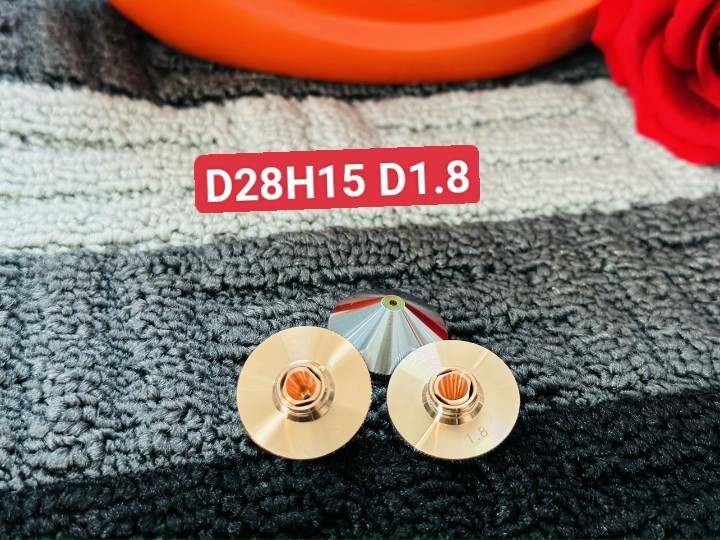
Fungsi nozzle pemotongan
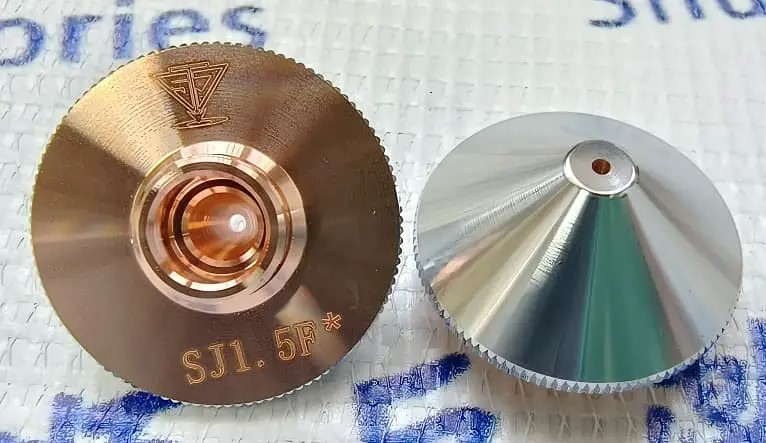
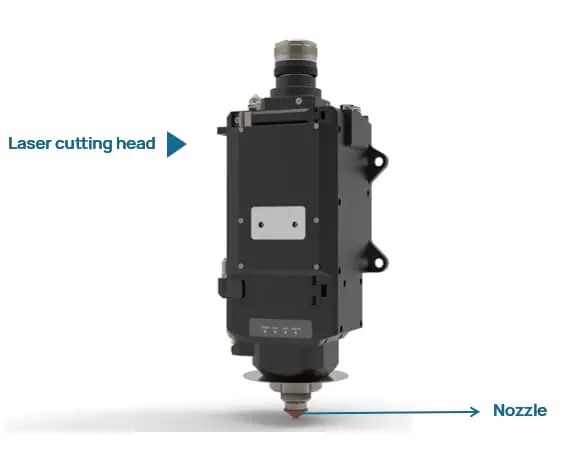
Nozzle mengarahkan gas bantu ke area potong dan membantu melindungi kepala potong dari kotoran proses. Desain dan kondisinya memengaruhi aliran gas, pembuangan material cair, dan kestabilan hasil potong. Nozzle hanya salah satu bagian proses; pengaturan laser, fokus, material, ketinggian, dan pasokan gas juga berpengaruh.
Desain satu lapis dan dua lapis
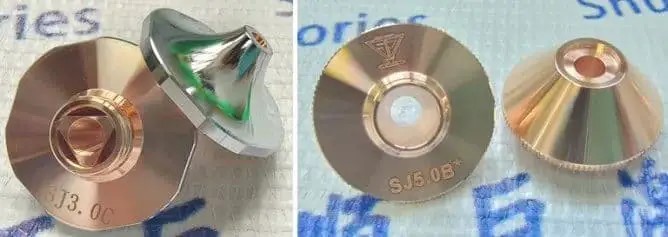
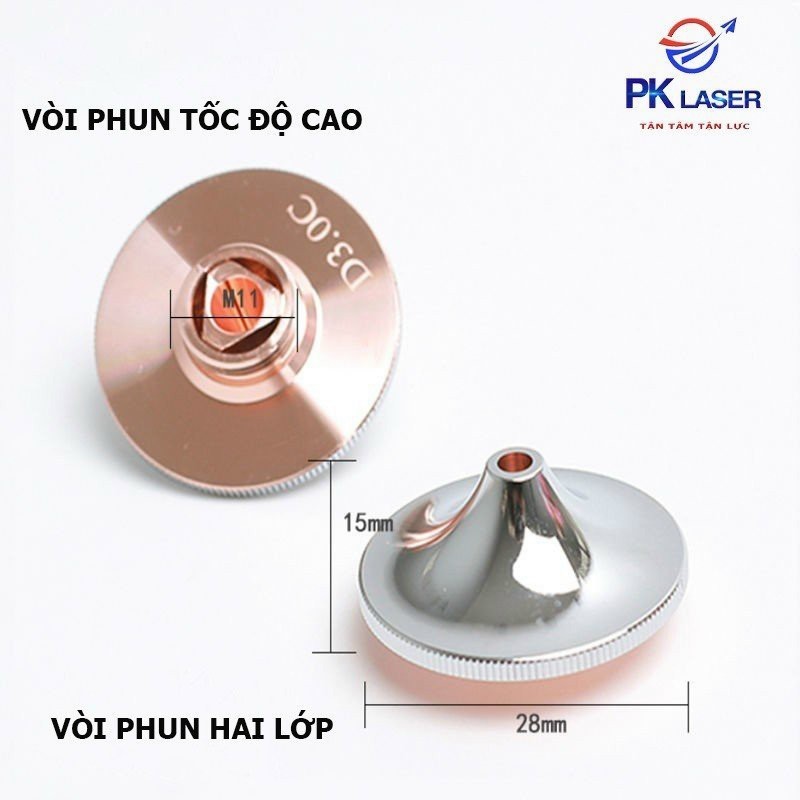
Nozzle satu lapis dan dua lapis memiliki geometri bagian dalam serta karakteristik aliran yang berbeda. Beberapa tabel proses memasangkan desain tertentu dengan material, gas, atau kecepatan potong tertentu, tetapi pasangan tersebut tidak berlaku universal. Periksa tabel untuk kepala potong, sumber laser, material, dan ketebalan yang tepat, bukan memilih hanya berdasarkan nama nozzle.
Pilih diameter dan desain berdasarkan data proses
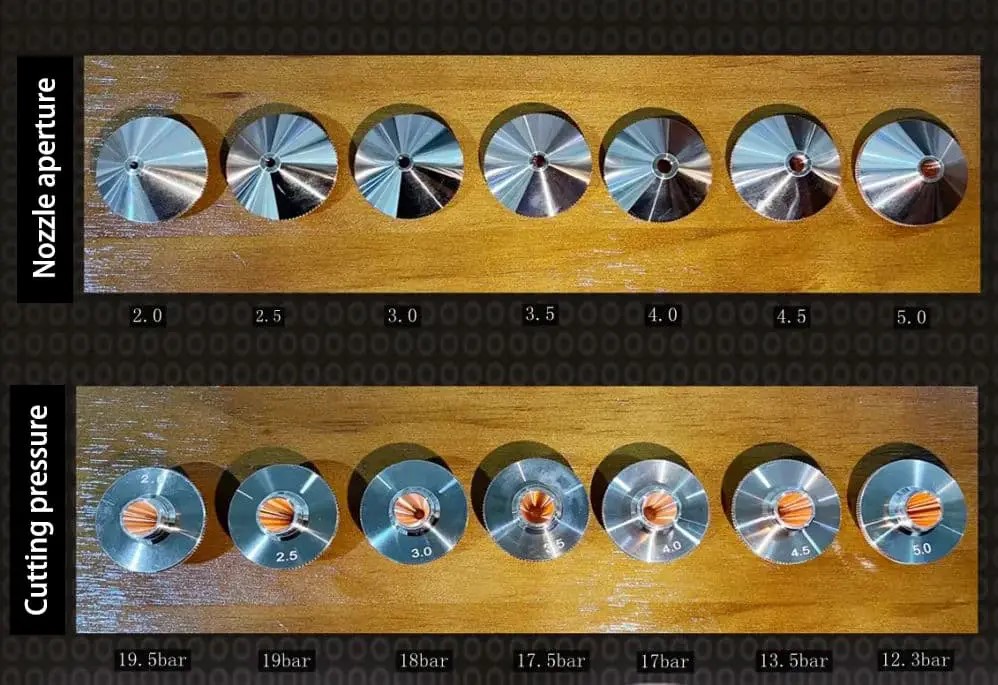
Diameter lubang nozzle memengaruhi aliran gas dan cara material cair dikeluarkan. Diameter yang terlalu kecil atau terlalu besar untuk resep yang disetujui dapat berkontribusi pada aliran tidak stabil, dross, tepi kasar, atau potongan yang tidak tembus. Diameter lebih besar tidak otomatis lebih baik untuk material tebal, dan satu ukuran tidak berlaku untuk semua kepala.
- Pastikan jenis dan ketebalan material, gas bantu, tekanan, serta kepala potong.
- Gunakan tabel parameter dari pembuat mesin atau kepala potong untuk menentukan jenis dan diameter nozzle.
- Pastikan bahan nozzle, ulir, dan model dudukannya cocok dengan kepala.
- Anggap contoh diameter atau nilai fokus hanya berlaku untuk model dan proses tertentu, bukan sebagai aturan umum.
Tanda nozzle perlu diperiksa
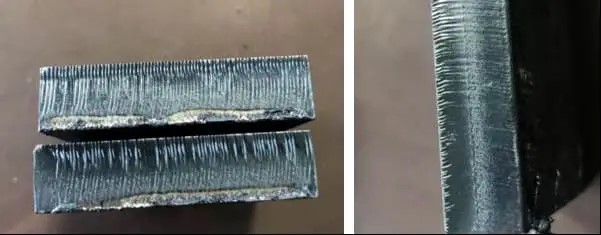
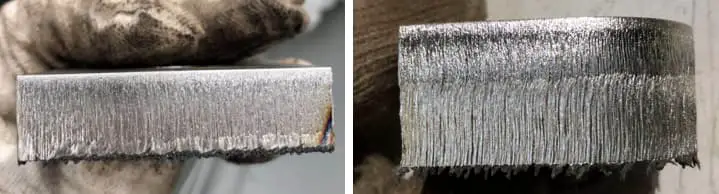
Nozzle yang penyok, aus, longgar, atau kotor dapat mengganggu aliran gas dan hasil potong. Gejalanya dapat berupa tepi yang tidak konsisten, dross berlebih, potongan tidak tembus, pembacaan tinggi yang tidak stabil, atau bekas benturan berkas pada nozzle. Gejala tersebut juga dapat berasal dari penyebab lain, jadi periksa seluruh proses.
Periksa kesenteran dengan aman
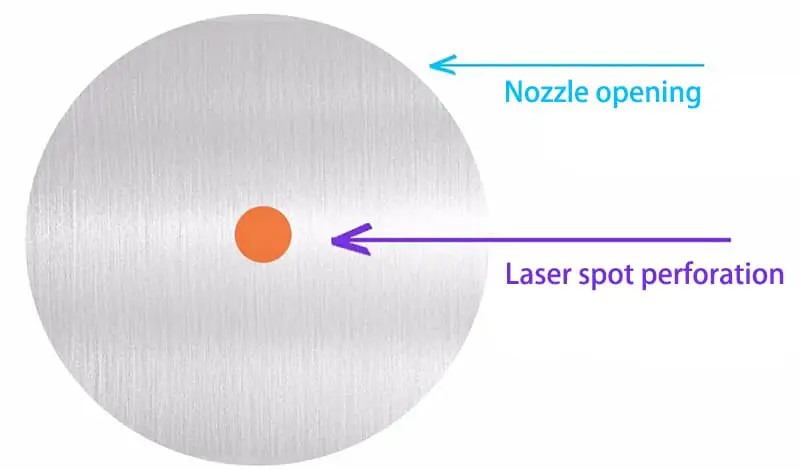
Berkas laser dan lubang nozzle harus disejajarkan menggunakan metode dari pembuat kepala potong. Berkas yang tidak sejajar dapat mengenai dinding nozzle dan merusak nozzle atau kepala. Gunakan hanya prosedur dan alat penyelarasan yang disetujui untuk mesin tersebut. Jangan menyalin pengaturan daya, metode pulsa, atau nilai penyetelan dari model lain. Jika belum terlatih melakukan penyelarasan, minta teknisi kompeten.
Ganti dan atur nozzle
Hentikan mesin dan ikuti prosedur keselamatan sebelum melepas nozzle. Pasang komponen yang benar tanpa memaksa atau merusak ulir, lalu kencangkan sesuai petunjuk pabrikan. Setelah penggantian, lakukan kalibrasi nozzle, ketinggian, atau kapasitansi yang diwajibkan manual kepala tersebut, kemudian buat uji potong terkontrol.
Saran foto
Foto kode pada nozzle dan diameter lubangnya di samping model kepala potong, lalu sertakan foto jelas tepi potong pada material dan ketebalan yang digunakan. Informasi ini membantu teknisi membandingkan nozzle dengan tabel proses yang tepat.