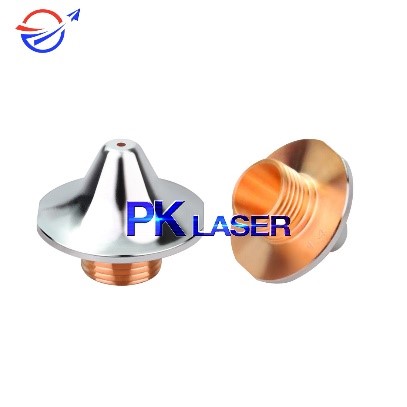
Bagaimanakah pilihan muncung mempengaruhi kualiti potongan?
Semasa pemotongan laser, tenaga kebanyakannya diserap pada lapisan lebur nipis di bahagian hadapan celah potongan. Pengewapan bahan yang dipanaskan, percikan sanga cair, pengaliran haba dan peleburan menyebabkan kehilangan haba. Oleh itu, kuasa laser, parameter proses, susunan optik kepala pemotong dan pemilihan muncung mempengaruhi proses.
Artikel sumber menyenaraikan diameter muncung yang lazim: 1.0–1.5 mm untuk kepingan nipis, 2.0 mm untuk kepingan sederhana dan 2.5 mm untuk kepingan tebal. Tindak balas pengoksidaan yang dinyatakan ialah Fe + ½ O₂ → FeO.
Memilih diameter muncung
Artikel memberikan perbandingan berikut untuk kepingan nipis dan tebal:
- Kepingan nipis, muncung 1.0–1.5 mm: dinyatakan menghasilkan permukaan potongan yang lebih nipis.
- Kepingan nipis, muncung 2.0 mm: dinyatakan menghasilkan permukaan potongan lebih tebal; bahagian bucu boleh melebur dan membentuk gerigis.
- Kepingan tebal, muncung 1.0–1.5 mm: pada kuasa pemotongan yang lebih tinggi, masa pelesapan haba dan masa pemotongan mungkin lebih panjang.
- Kepingan tebal, muncung 1.5 mm: kawasan resapan gas yang kecil mungkin menyebabkan operasi tidak stabil.
- Kepingan tebal, muncung melebihi 2.0 mm: kawasan resapan gas lebih besar dan aliran gas lebih perlahan dinyatakan membantu menstabilkan pemotongan.
Muncung satu lapis dan dua lapis
Pemotongan keluli karbon menggunakan oksigen biasanya memakai muncung dua lapis. Artikel mengesyorkan muncung satu lapis 1.5 mm untuk keluli setebal sehingga 2 mm, dan muncung dua lapis 2.0 mm untuk keluli setebal 3–12 mm.
Pemotongan keluli tahan karat menggunakan nitrogen memakai muncung satu lapis. Artikel mengesyorkan muncung satu lapis 1.5 mm untuk kepingan di bawah 2 mm dan muncung satu lapis 2.0 mm untuk kepingan melebihi 2 mm.
Perlukan bantuan memilih muncung?
Hantar foto atau video masalah pemotongan bersama model kepala pemotong yang digunakan kepada PK LASER. Pasukan teknikal boleh membantu menyemak padanan muncung.
- Zalo / jualan: 0394 552 839
- Sokongan teknikal: 0394 542 839