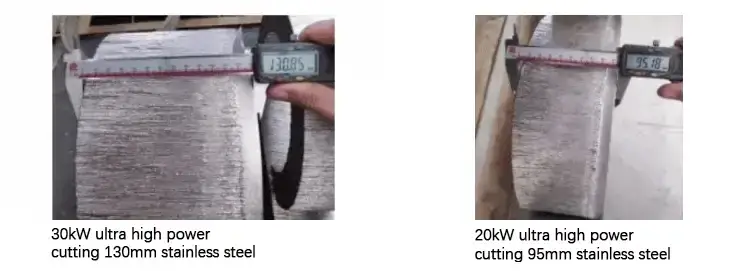
Mulakan dengan bahan dan resipi mesin yang tepat
Gred keluli tahan karat, ketebalan, keadaan permukaan, sumber laser dan kepala pemotong mempengaruhi proses. Mulakan dengan carta yang diluluskan oleh pembuat mesin atau kepala bagi persediaan sebenar. Jangan menggunakan diameter nozel, tekanan, ofset fokus, frekuensi atau kitar tugas daripada mesin lain.
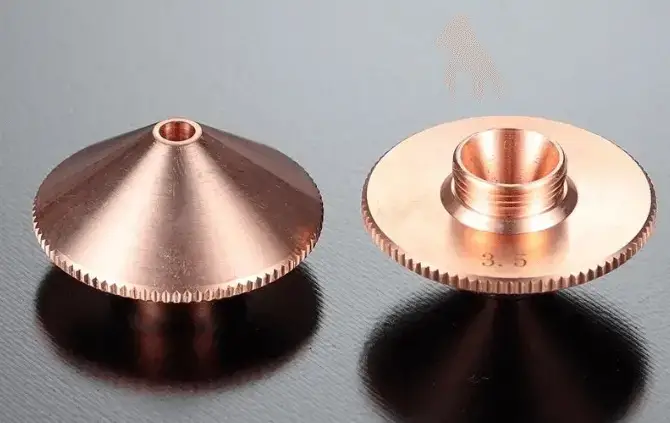
Pilih nozel berdasarkan carta yang diluluskan
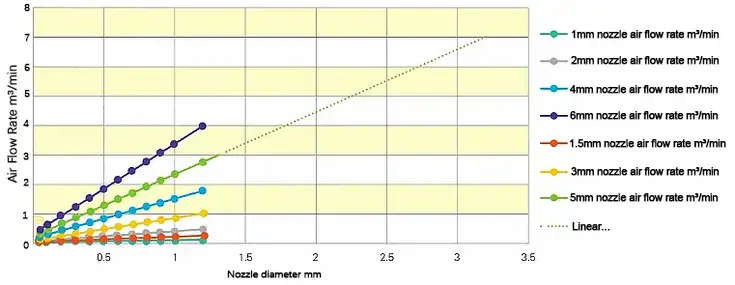
Geometri dan bukaan nozel mempengaruhi aliran gas bantuan serta penyingkiran bahan lebur. Nozel yang terlalu kecil, terlalu besar, rosak atau tidak berpusat boleh mengurangkan kestabilan potongan atau merosakkan kepala. Padankan jenis, saiz, pemasangan dan keadaannya dengan manual kepala serta carta proses.
Pilih gas bantuan mengikut hasil yang diperlukan
Oksigen, nitrogen dan udara termampat boleh menghasilkan rupa tepi serta tingkah laku proses yang berlainan. Pemilihan bergantung pada bahan, ketebalan, keupayaan mesin, tahap pengoksidaan yang diperlukan dan kemasan seterusnya. Gunakan spesifikasi ketulenan pembekal gas serta data aliran dan tekanan pembuat mesin bagi resipi tepat.
Tetapkan fokus dan pemusatan menggunakan kaedah diluluskan
Kedudukan fokus dan pemusatan pancaran terhadap nozel mempengaruhi mutu potongan serta keadaan nozel. Gunakan prosedur kalibrasi dan penjajaran kepala pemotong. Jangan menutup nozel atau output dengan pita lalu membuat ujian pancaran secara improvisasi; kerja penjajaran mesti menggunakan peralatan diluluskan dan kakitangan terlatih.
Anggap tetapan denyutan dan frekuensi khusus bagi model
Frekuensi, tempoh denyutan, kitar tugas dan kuasa puncak saling berinteraksi. Perubahan kecil boleh mengubah keadaan potongan tembus, jalur dan warna tepi, tetapi tindak balas bergantung pada sumber serta kepala. Gunakan resipi yang disahkan, buat ujian terkawal jika dibenarkan dan ubah satu nilai yang diluluskan pada satu masa. Hentikan proses jika pancaran, kepala atau bahan menunjukkan kelakuan luar biasa.
Rekod dan sahkan potongan ujian
Gunakan kupon ujian daripada gred dan ketebalan yang sama dengan pengeluaran. Rekodkan nozel, gas, rujukan fokus dan tetapan sumber yang diluluskan, kemudian periksa keadaan potongan tembus, tepi atas dan bawah, sanga serta kebolehulangan. Pilih tetapan yang memenuhi lukisan dan keperluan proses, bukan sekadar sampel yang nampak paling licin.
Cadangan foto
Tunjukkan kupon ujian keluli tahan karat berlabel bersama carta proses yang diluluskan atau pengenalan nozel. Jangan terbitkan nilai tekanan, ketulenan, fokus atau denyutan yang belum disahkan sebagai saranan umum.