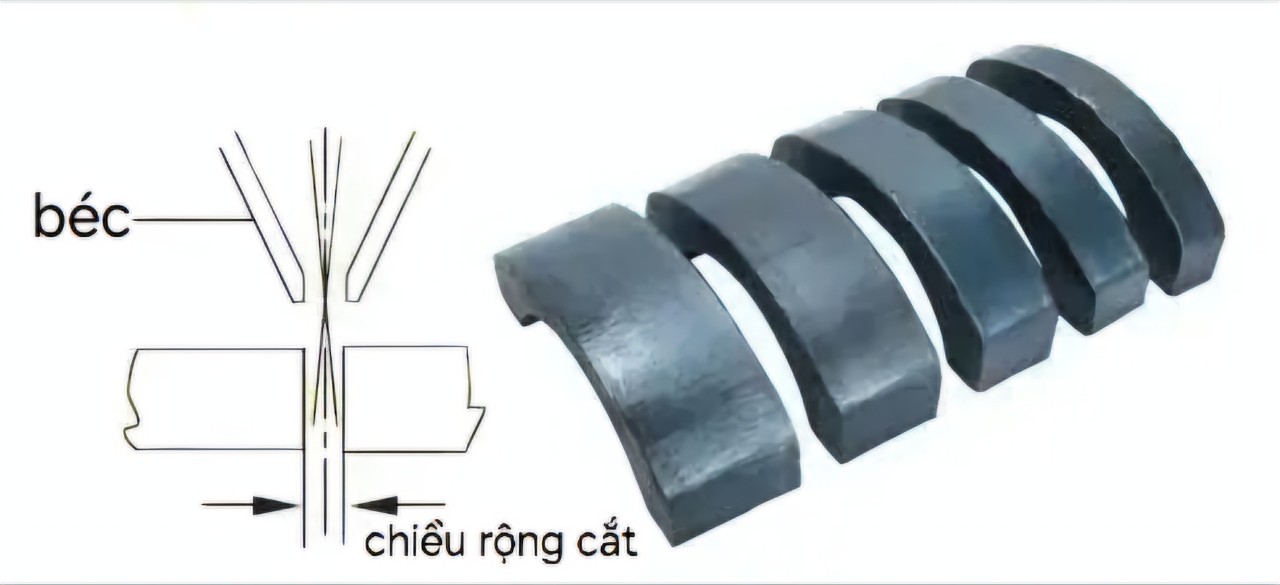
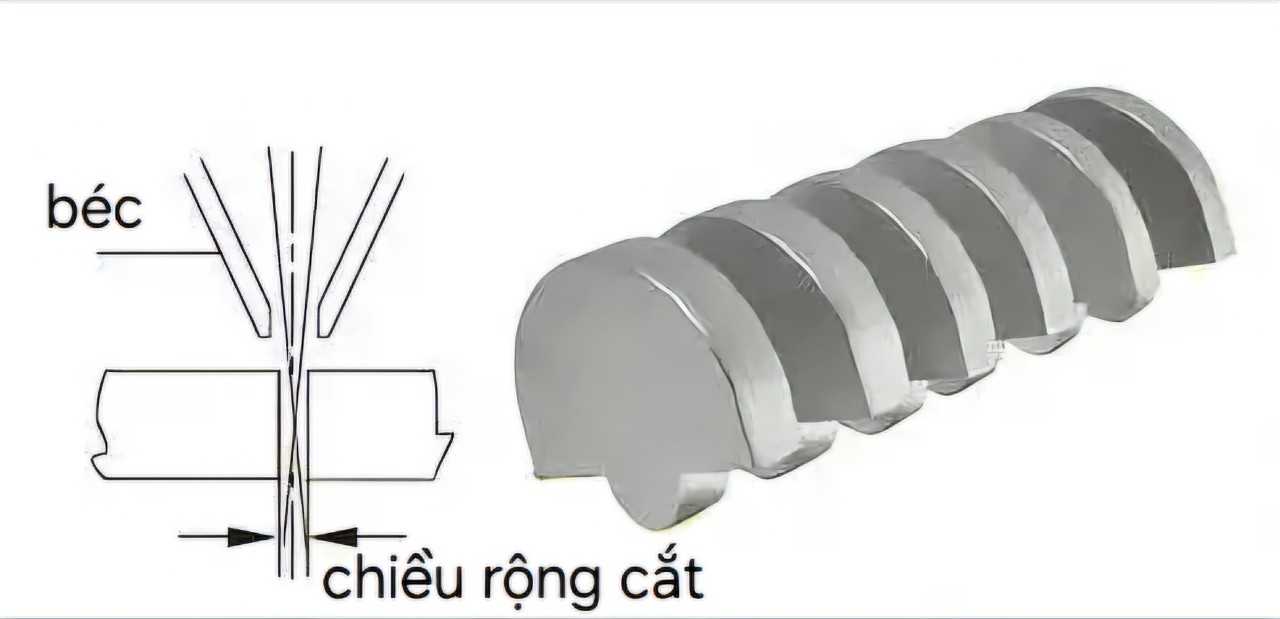
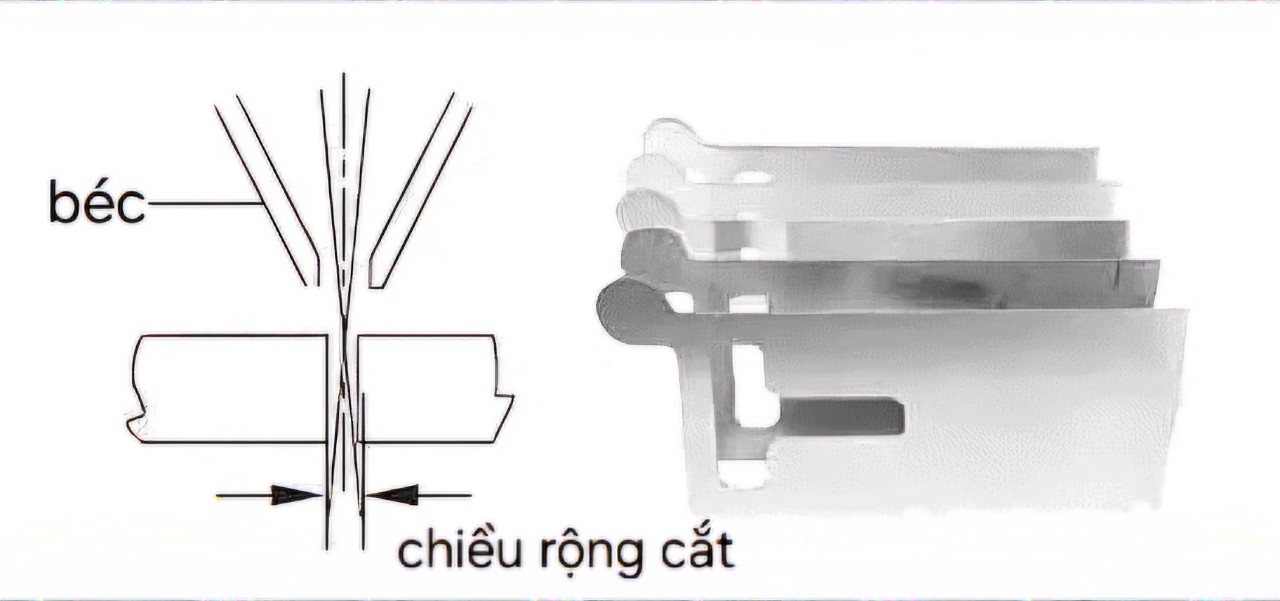
Fokus dirujuk kepada permukaan bahan kerja
Kedudukan fokus menerangkan lokasi pancaran terfokus berbanding kepingan. Perubahannya boleh mengubah profil pancaran dalam bahan, bentuk kerf dan aliran gas bantuan. Konvensyen tanda serta kalibrasi mesin menentukan maksud “positif”, “negatif” atau “sifar”.
Fokus positif, negatif dan sifar bukan resipi sejagat
Tetapan fokus yang sesuai untuk satu kaedah pemotongan, kepala atau bahan mungkin tidak sesuai untuk yang lain. Carta proses mungkin menetapkan fokus di atas permukaan, di bawahnya atau pada kedudukan rujukan. Ikut carta bagi sumber, kepala, bahan, ketebalan dan gas bantuan yang sebenar; jangan memilih fokus berdasarkan nama bahan sahaja.
Pilih fokus mengikut keperluan proses
Semak keperluan potongan tembus, ketirusan, kemasan tepi, sanga dan kestabilan pengeluaran. Mulakan dengan resipi yang diluluskan, kemudian buat potongan ujian terkawal jika pelarasan dibenarkan. Ubah satu nilai yang dibenarkan pada satu masa, bandingkan sampel berulang dan rekod rujukan serta ofset mesin.
Periksa optik dan pemusatan dengan selamat
Optik kotor atau rosak, kecacatan nozel dan pancaran tidak sejajar boleh mempengaruhi fokus serta mutu potongan. Hentikan mesin dan ikut prosedur pemeriksaan pembuat kepala. Jangan gunakan ujian kertas hitam, pita atau pancaran terbuka secara improvisasi, atau jalankan ujian kuasa tinggi untuk memanaskan nozel. Serahkan penjajaran optik dan pemeriksaan kuasa tinggi kepada kakitangan berkelayakan dengan peralatan diluluskan.
Cadangan foto
Tunjukkan kupon ujian berlabel bagi tetapan fokus yang diluluskan pada bahan dan ketebalan yang sama, bersama model kepala serta hasil potongan. Gunakan rajah untuk menerangkan konvensyen tanda mesin tersebut.