Mulakan dengan bahan dan resipi yang tepat
Catat gred keluli tahan karat, ketebalan, kemasan permukaan dan filem pelindung. Pilih carta proses untuk sumber laser, kepala pemotong dan gas bantuan yang digunakan. Tetapan daripada mesin atau ketebalan lain bukan garis asas yang boleh dipercayai.
Periksa kepingan dan sokongan bahan
Pastikan kepingan rata, bersih, disokong dengan baik dan filem pelindung sesuai untuk pemprosesan laser. Sentuhan yang lemah, kepingan melengkung, permukaan tercemar atau pengapit longgar boleh menjejaskan penderiaan ketinggian dan konsistensi potongan.
Periksa bahan guna habis dan kepala pemotong
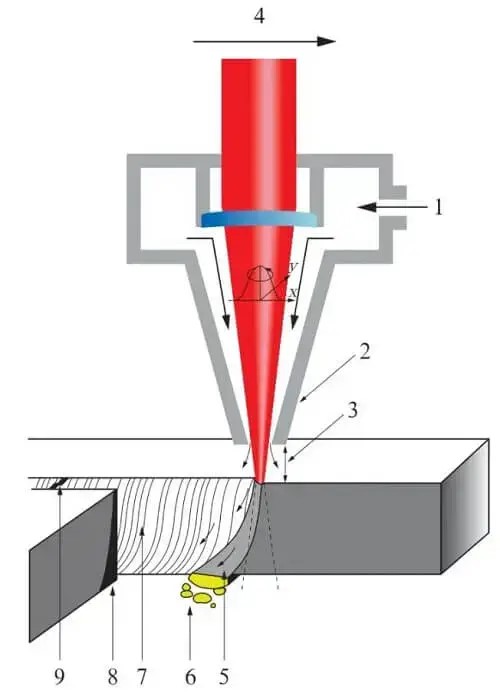
Periksa muncung daripada haus, kerosakan, kotoran dan pemasangan yang betul. Semak pemusatan hanya menggunakan prosedur yang diluluskan. Periksa tingkap pelindung mengikut arahan pengeluar kepala; jangan buka unit optik atau sentuh optik tanpa kelayakan dan kebenaran.
Sahkan gas bantuan dan kawalan ketinggian
Pastikan jenis gas, keadaan bekalan dan tekanannya mengikut carta mesin yang diluluskan. Periksa penderiaan ketinggian kapasitif serta kalibrasinya. Jangan menaikkan tekanan atau mengubah ketulenan gas berdasarkan tekaan.
Laraskan proses secara terkawal
Jika potongan tidak stabil, ubah satu pemboleh ubah proses yang diluluskan pada satu masa dan jalankan ujian terkawal pada bahan serta ketebalan yang sama. Catat tetapan dan hasil. Elakkan menyalin nilai fokus, kelajuan, kuasa atau muncung yang kononnya sejagat daripada contoh dalam talian.
Nilai tepi potongan dan dapatkan bantuan jika perlu
Perhatikan tanda berulang seperti sanga, tepi kasar, potongan tidak tembus atau kerf tidak konsisten, kemudian rujuk panduan penyelesaian masalah pengeluar mesin. Hentikan kerja dan hubungi juruteknik berkelayakan jika disyaki kerosakan optik, masalah gas, perlanggaran atau gerakan mesin luar biasa.