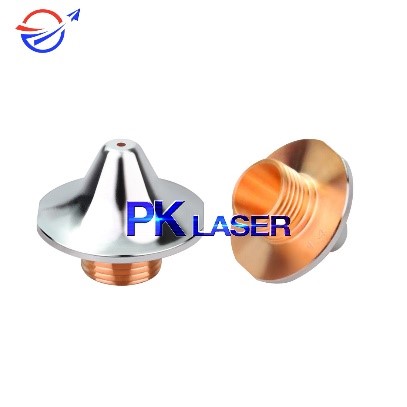
តើការជ្រើសរើសក្បាលបាញ់ប៉ះពាល់ដល់គុណភាពស្នាមកាត់យ៉ាងដូចម្តេច?
ក្នុងពេលកាត់ឡាស៊ែរ ថាមពលត្រូវបានស្រូបយកជាចម្បងនៅស្រទាប់លោហៈរលាយស្តើងនៅផ្នែកខាងមុខនៃចន្លោះកាត់។ ការហួតសម្ភារៈដែលក្តៅ ការហោះចេញរបស់កាករលាយ ការផ្ទេរកម្ដៅ និងការរលាយសម្ភារៈ បង្កឱ្យបាត់បង់កម្ដៅ។ ដូច្នេះ ថាមពលឡាស៊ែរ ប៉ារ៉ាម៉ែត្រដំណើរការ ការរៀបចំផ្នែកអុបទិកក្នុងក្បាលកាត់ និងការជ្រើសរើសក្បាលបាញ់ សុទ្ធតែមានសារៈសំខាន់ចំពោះដំណើរការ។
អត្ថបទប្រភពរាយអង្កត់ផ្ចិតក្បាលបាញ់ដែលប្រើជាទូទៅ៖ 1.0–1.5 mm សម្រាប់សន្លឹកស្តើង 2.0 mm សម្រាប់សន្លឹកមធ្យម និង 2.5 mm សម្រាប់សន្លឹកក្រាស់។ ប្រតិកម្មអុកស៊ីតកម្មដែលបានរាយគឺ Fe + ½ O₂ → FeO។
ការជ្រើសរើសអង្កត់ផ្ចិតក្បាលបាញ់
អត្ថបទផ្តល់ការប្រៀបធៀបដូចខាងក្រោមសម្រាប់សន្លឹកស្តើង និងសន្លឹកក្រាស់៖
- សន្លឹកស្តើង ក្បាលបាញ់ 1.0–1.5 mm៖ ត្រូវបានពិពណ៌នាថាធ្វើឱ្យផ្ទៃស្នាមកាត់ស្តើងជាង។
- សន្លឹកស្តើង ក្បាលបាញ់ 2.0 mm៖ ត្រូវបានពិពណ៌នាថាធ្វើឱ្យផ្ទៃស្នាមកាត់ក្រាស់ជាង; ជ្រុងអាចរលាយ និងបង្កើតព្រុយ។
- សន្លឹកក្រាស់ ក្បាលបាញ់ 1.0–1.5 mm៖ នៅថាមពលកាត់ខ្ពស់ ពេលបញ្ចេញកម្ដៅ និងពេលកាត់អាចយូរជាង។
- សន្លឹកក្រាស់ ក្បាលបាញ់ 1.5 mm៖ តំបន់បែកខ្ចាត់ឧស្ម័នតូច អាចធ្វើឱ្យការប្រើប្រាស់មិនមានស្ថិរភាព។
- សន្លឹកក្រាស់ ក្បាលបាញ់ធំជាង 2.0 mm៖ តំបន់បែកខ្ចាត់ឧស្ម័នធំជាង និងលំហូរឧស្ម័នយឺតជាង ត្រូវបានពិពណ៌នាថាជួយឱ្យការកាត់មានស្ថិរភាព។
ក្បាលបាញ់មួយស្រទាប់ និងពីរស្រទាប់
ការកាត់ដែកថែបកាបូនដោយប្រើអុកស៊ីសែន ជាទូទៅប្រើក្បាលបាញ់ពីរស្រទាប់។ អត្ថបទណែនាំក្បាលបាញ់មួយស្រទាប់ 1.5 mm សម្រាប់ដែកកម្រាស់មិនលើស 2 mm និងក្បាលបាញ់ពីរស្រទាប់ 2.0 mm សម្រាប់ដែកកម្រាស់ 3–12 mm។
ការកាត់ដែកអ៊ីណុកដោយប្រើអាសូត ប្រើក្បាលបាញ់មួយស្រទាប់។ អត្ថបទណែនាំក្បាលបាញ់មួយស្រទាប់ 1.5 mm សម្រាប់សន្លឹកក្រោម 2 mm និងក្បាលបាញ់មួយស្រទាប់ 2.0 mm សម្រាប់សន្លឹកលើស 2 mm។
ត្រូវការជំនួយជ្រើសរើសក្បាលបាញ់ទេ?
ផ្ញើរូបថត ឬវីដេអូបញ្ហាកាត់ និងឈ្មោះម៉ូដែលក្បាលកាត់ដែលកំពុងប្រើទៅ PK LASER។ ក្រុមបច្ចេកទេសអាចជួយពិនិត្យភាពត្រូវគ្នារបស់ក្បាលបាញ់។
- Zalo / ផ្នែកលក់៖ 0394 552 839
- ជំនួយបច្ចេកទេស៖ 0394 542 839