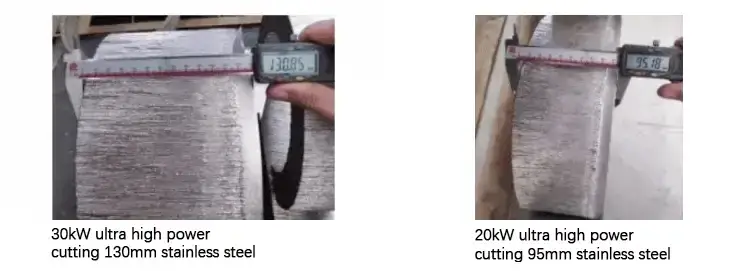
ចាប់ផ្តើមពីសម្ភារៈនិងកម្មវិធីម៉ាស៊ីនជាក់លាក់
ថ្នាក់ដែកអ៊ីណុក កម្រាស់ សភាពផ្ទៃ ប្រភពឡាស៊ែរ និងក្បាលកាត់ប៉ះពាល់ដល់ដំណើរការ។ ចាប់ផ្តើមពីតារាងដែលអ្នកផលិតម៉ាស៊ីនឬក្បាលបានអនុម័តសម្រាប់ការរៀបចំជាក់លាក់។ កុំចម្លងអង្កត់ផ្ចិតក្បាលបាញ់ សម្ពាធ ទីតាំងផ្តោត ប្រេកង់ ឬ duty cycle ពីម៉ាស៊ីនផ្សេង។
ជ្រើសរើសក្បាលបាញ់តាមតារាងដែលបានអនុម័ត
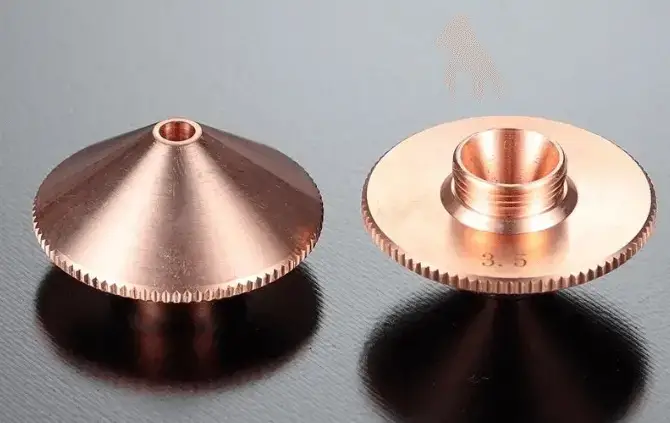
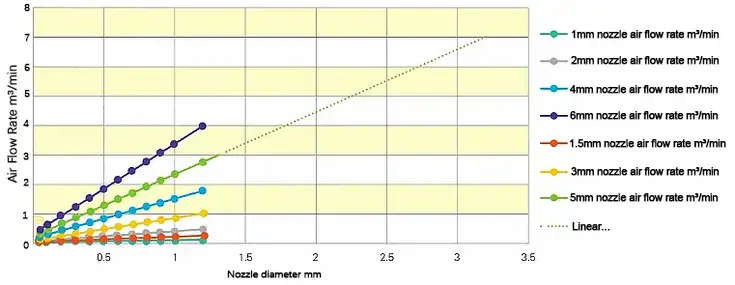
រូបរាងនិងទំហំរន្ធក្បាលបាញ់ប៉ះពាល់ដល់លំហូរឧស្ម័នជំនួយ និងការបញ្ចេញសម្ភារៈរលាយ។ ក្បាលដែលតូចពេក ធំពេក ខូច ឬមិនតម្រឹមកណ្តាលអាចធ្វើឱ្យការកាត់មិនស្ថិរភាព ឬធ្វើឱ្យក្បាលខូច។ ផ្គូផ្គងប្រភេទ ទំហំ វិធីដំឡើង និងសភាពតាមសៀវភៅណែនាំនិងតារាងដំណើរការ។
ជ្រើសរើសឧស្ម័នជំនួយតាមលទ្ធផលដែលត្រូវការ
អុកស៊ីសែន អាសូត និងខ្យល់សម្ពាធអាចបង្កើតរូបរាងគែមនិងលក្ខណៈដំណើរការខុសគ្នា។ ជម្រើសអាស្រ័យលើសម្ភារៈ កម្រាស់ សមត្ថភាពម៉ាស៊ីន កម្រិតអុកស៊ីតកម្ម និងការបញ្ចប់ផ្ទៃបន្ទាប់។ ប្រើលក្ខណៈភាពបរិសុទ្ធពីអ្នកផ្គត់ផ្គង់ឧស្ម័ន និងទិន្នន័យលំហូរ/សម្ពាធរបស់ម៉ាស៊ីនសម្រាប់កម្មវិធីជាក់លាក់។
កំណត់ទីតាំងផ្តោតនិងការតម្រឹមដោយវិធីដែលបានអនុម័ត
ទីតាំងផ្តោតនិងការតម្រឹមធ្នឹមជាមួយក្បាលបាញ់ប៉ះពាល់ដល់គុណភាពកាត់និងសភាពក្បាលបាញ់។ ប្រើនីតិវិធីក្រិតនិងតម្រឹមរបស់ក្បាលកាត់។ កុំបិទក្បាលបាញ់ឬចំណុចបញ្ចេញដោយកាសែតហើយបាញ់សាកល្បងតាមវិធីច្នៃប្រឌិត; ការតម្រឹមត្រូវប្រើឧបករណ៍ដែលបានអនុម័តនិងបុគ្គលិកដែលបានបណ្តុះបណ្តាល។
ចាត់ទុកការកំណត់ជីពចរនិងប្រេកង់ថាអាស្រ័យលើម៉ូដែល
ប្រេកង់ រយៈពេលជីពចរ duty cycle និងថាមពលកំពូលមានឥទ្ធិពលលើគ្នា។ ការកែតិចតួចអាចផ្លាស់ប្តូរការកាត់ធ្លុះ ខ្សែស្នាម និងពណ៌គែម ប៉ុន្តែការឆ្លើយតបអាស្រ័យលើប្រភពនិងក្បាល។ ប្រើកម្មវិធីដែលបានផ្ទៀងផ្ទាត់ ធ្វើការសាកល្បងដែលគ្រប់គ្រងបានបើអនុញ្ញាត ហើយកែតម្លៃដែលបានអនុម័តម្តងមួយ។ បញ្ឈប់បើធ្នឹម ក្បាល ឬសម្ភារៈមានឥរិយាបថមិនធម្មតា។
កត់ត្រានិងផ្ទៀងផ្ទាត់ការកាត់សាកល្បង
ប្រើសន្លឹកសាកល្បងដែលមានថ្នាក់និងកម្រាស់ដូចគ្នានឹងការផលិត។ កត់ត្រាក្បាលបាញ់ ឧស្ម័ន ចំណុចយោងផ្តោត និងការកំណត់ប្រភពដែលបានអនុម័ត រួចពិនិត្យការកាត់ធ្លុះ គែមលើនិងក្រោម កាកសំណល់ និងភាពស្ថិតស្ថេរ។ ជ្រើសការកំណត់ដែលបំពេញគំនូរនិងលក្ខណៈដំណើរការ មិនមែនតែសំណាកដែលមើលទៅរលោងបំផុតទេ។
សំណើរូបថត
បង្ហាញសន្លឹកសាកល្បងដែកអ៊ីណុកមានស្លាកជាមួយតារាងដំណើរការដែលបានអនុម័ត ឬលេខកំណត់ក្បាលបាញ់។ កុំផ្សព្វផ្សាយលេខសម្ពាធ ភាពបរិសុទ្ធ ទីតាំងផ្តោត ឬជីពចរដែលមិនបានផ្ទៀងផ្ទាត់ជាអនុសាសន៍ទូទៅ។