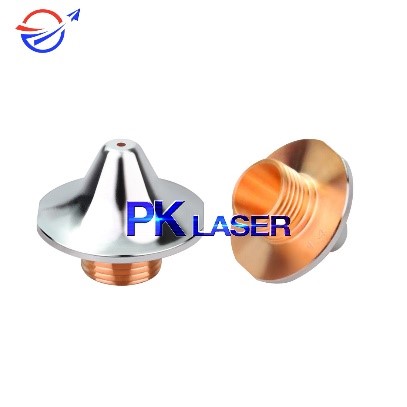
Bagaimana pilihan nozzle memengaruhi kualitas potongan?
Saat pemotongan laser berlangsung, energi terutama diserap oleh lapisan lelehan tipis di bagian depan celah potong. Penguapan material yang dipanaskan, semburan terak cair, konduksi panas, dan pelelehan menyebabkan kehilangan panas. Karena itu, daya laser, parameter proses, konfigurasi optik kepala potong, dan pemilihan nozzle berpengaruh pada proses.
Artikel sumber mencantumkan diameter nozzle yang umum: 1,0–1,5 mm untuk pelat tipis, 2,0 mm untuk pelat sedang, dan 2,5 mm untuk pelat tebal. Reaksi oksidasi yang dicantumkan adalah Fe + ½ O₂ → FeO.
Memilih diameter nozzle
Artikel memberikan perbandingan berikut untuk pelat tipis dan tebal:
- Pelat tipis, nozzle 1,0–1,5 mm: dijelaskan menghasilkan permukaan potong yang lebih tipis.
- Pelat tipis, nozzle 2,0 mm: dijelaskan menghasilkan permukaan potong lebih tebal; sudut dapat meleleh dan membentuk geram.
- Pelat tebal, nozzle 1,0–1,5 mm: pada daya potong lebih tinggi, waktu pelepasan panas dan waktu potong dapat lebih panjang.
- Pelat tebal, nozzle 1,5 mm: area difusi gas yang lebih kecil dapat membuat operasi tidak stabil.
- Pelat tebal, nozzle di atas 2,0 mm: area difusi gas yang lebih besar dan aliran gas yang lebih lambat dijelaskan dapat membantu menstabilkan pemotongan.
Nozzle satu lapis dan dua lapis
Pemotongan baja karbon dengan oksigen umumnya menggunakan nozzle dua lapis. Artikel merekomendasikan nozzle satu lapis 1,5 mm untuk baja dengan ketebalan hingga 2 mm, dan nozzle dua lapis 2,0 mm untuk baja setebal 3–12 mm.
Pemotongan baja tahan karat dengan nitrogen menggunakan nozzle satu lapis. Artikel merekomendasikan nozzle satu lapis 1,5 mm untuk pelat di bawah 2 mm dan nozzle satu lapis 2,0 mm untuk pelat di atas 2 mm.
Perlu bantuan memilih nozzle?
Kirimkan foto atau video masalah pemotongan serta model kepala potong yang digunakan kepada PK LASER. Tim teknis dapat membantu memeriksa kesesuaian nozzle.
- Zalo / bisnis: 0394 552 839
- Dukungan teknis: 0394 542 839