Mulai dari material dan resep mesin yang tepat
Grade baja tahan karat, ketebalan, kondisi permukaan, sumber laser, dan kepala potong memengaruhi proses. Mulailah dari tabel resmi pembuat mesin atau kepala untuk konfigurasi yang tepat. Jangan menerapkan diameter nozzle, tekanan, offset fokus, frekuensi, atau duty cycle dari mesin lain.
Pilih nozzle dari tabel yang disetujui
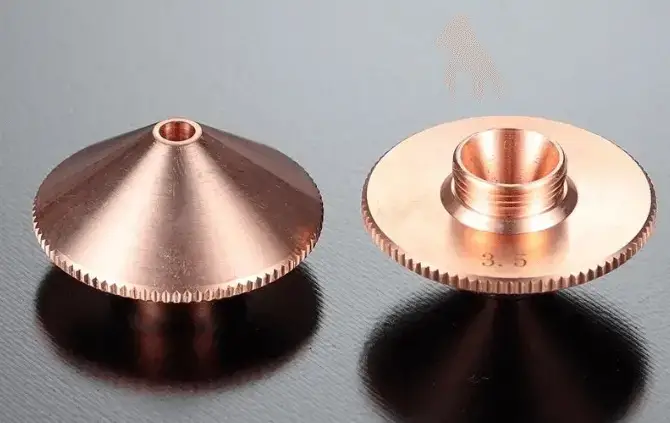
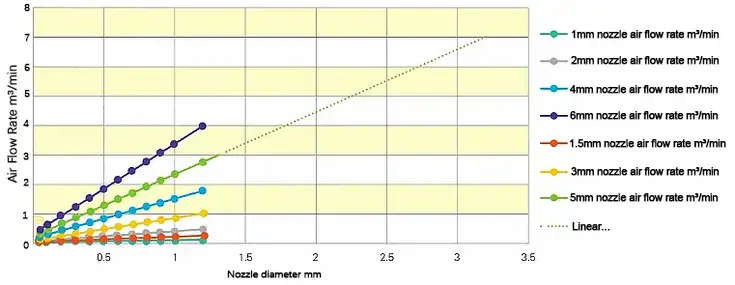
Geometri dan diameter lubang nozzle memengaruhi aliran gas bantu dan pembuangan material cair. Nozzle yang terlalu kecil, terlalu besar, rusak, atau tidak sentris dapat menurunkan kestabilan potong atau merusak kepala. Sesuaikan jenis, ukuran, dudukan, dan kondisinya dengan manual kepala serta tabel proses.
Pilih gas bantu berdasarkan hasil yang diperlukan
Oksigen, nitrogen, dan udara bertekanan dapat menghasilkan tampilan tepi dan karakter proses yang berbeda. Pilihannya bergantung pada material, ketebalan, kemampuan mesin, tingkat oksidasi yang diinginkan, dan finishing berikutnya. Gunakan spesifikasi kemurnian dari pemasok gas serta data aliran dan tekanan pembuat mesin untuk resep yang tepat.
Atur fokus dan kesenteran dengan metode resmi
Posisi fokus dan kesenteran berkas terhadap nozzle memengaruhi kualitas potong dan kondisi nozzle. Gunakan prosedur kalibrasi dan penyelarasan kepala potong. Jangan menutup nozzle atau keluaran laser dengan pita lalu melakukan uji berkas improvisasi; penyelarasan harus memakai alat resmi dan dilakukan personel terlatih.
Anggap pengaturan pulsa dan frekuensi khusus untuk model
Frekuensi, durasi pulsa, duty cycle, dan daya puncak saling memengaruhi. Perubahan kecil dapat mengubah hasil tembus, garis potong, dan warna tepi, tetapi responsnya bergantung pada sumber serta kepala. Gunakan resep tervalidasi, lakukan uji terkontrol jika diizinkan, dan ubah satu nilai yang disetujui setiap kali. Hentikan proses bila berkas, kepala, atau material berperilaku tidak normal.
Catat dan verifikasi uji potong
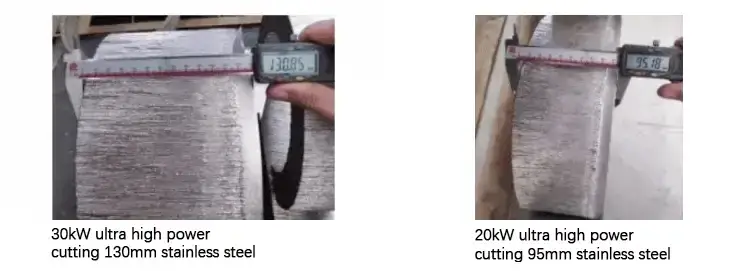
Gunakan kupon uji dengan grade serta ketebalan yang sama seperti produksi. Catat nozzle, gas, acuan fokus, dan pengaturan sumber yang disetujui, lalu periksa hasil tembus, tepi atas dan bawah, dross, serta konsistensinya. Pilih pengaturan yang memenuhi gambar kerja dan persyaratan proses, bukan hanya sampel yang tampak paling halus.
Saran foto
Tampilkan kupon uji baja tahan karat berlabel dan tabel proses resmi atau identitas nozzle yang digunakan. Jangan menerbitkan angka tekanan, kemurnian, fokus, atau pulsa yang belum diverifikasi sebagai rekomendasi umum.