1. Periksa rangkaian dan sambungan las
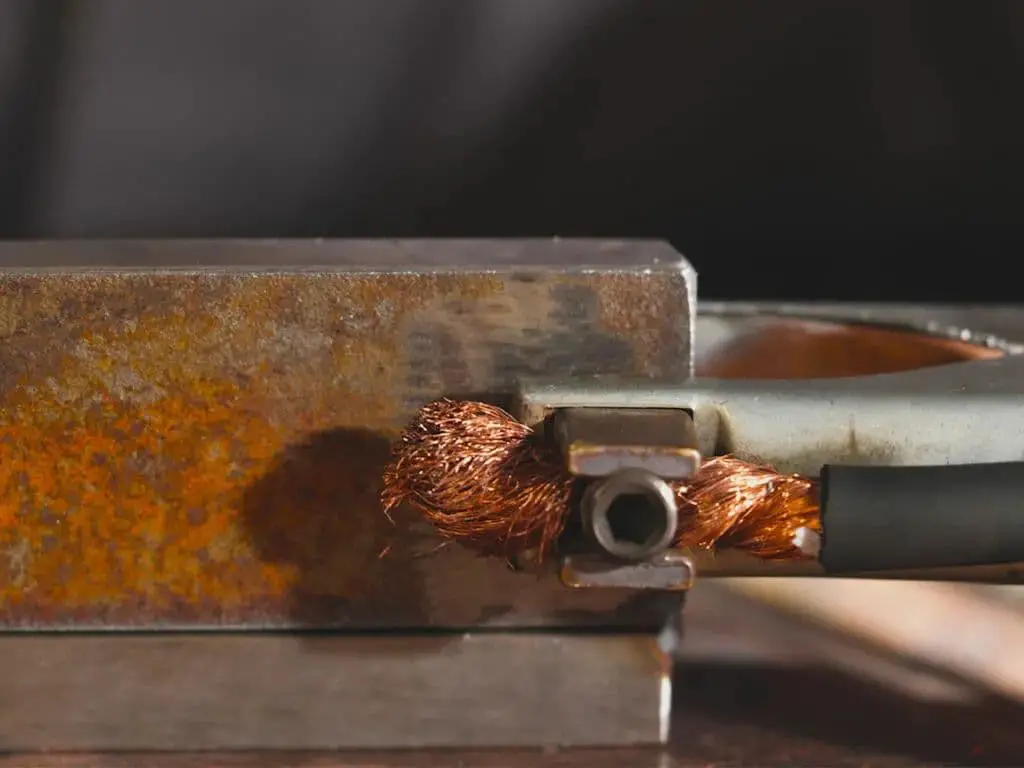
Rangkaian las yang stabil membantu menjaga busur tetap konsisten. Periksa sambungan torch, kabel balik arus, dan klem kerja sesuai petunjuk produsen peralatan. Putuskan sumber listrik sebelum perawatan, dan minta teknisi kompeten menangani kabel atau sambungan yang rusak.
2. Jaga aliran kawat tetap lancar
Untuk proses yang menggunakan kawat, pastikan liner, contact tip, drive roll, dan spool sesuai dengan kawat serta sistem las. Hindari tekukan tajam pada kabel torch dan atur tekanan drive roll sesuai instruksi peralatan. Aliran kawat yang tidak stabil dapat membuat busur terganggu dan memicu percikan.
3. Gunakan gas pelindung yang ditentukan
Jenis, campuran, aliran gas, dan pengaturan torch harus sesuai dengan proses, material, dan prosedur pengelasan. Periksa pasokan gas, regulator, selang, serta sambungan dari kebocoran atau sumbatan. Jangan memakai aturan aliran universal; aliran yang terlalu besar maupun terlalu kecil dapat mengganggu perlindungan.
4. Periksa dan ganti consumable
Contact tip, nozzle, atau consumable lain yang aus maupun tidak tepat dapat membuat busur kurang stabil. Gunakan komponen yang disetujui untuk torch dan proses tersebut, periksa secara berkala, lalu ganti bagian rusak sesuai petunjuk produsen.
5. Ikuti pengaturan pengelasan yang memenuhi syarat
Arus, tegangan, kecepatan wire feed, kecepatan gerak, dan mode transfer saling berkaitan. Gunakan prosedur pengelasan yang memenuhi syarat untuk material, ketebalan, sambungan, dan posisi kerja. Jangan mengubah daya atau mode transfer hanya berdasarkan tips umum; konfirmasi perubahan dengan uji las dan teknisi yang bertanggung jawab.
6. Siapkan benda kerja dan tangani lapisan dengan aman
Hilangkan minyak, kotoran, karat, dan kontaminan lain menggunakan metode persiapan yang disetujui. Material berlapis atau galvanis dapat menghasilkan asap berbahaya saat dilas; ikuti informasi keselamatan material, persyaratan ventilasi, dan prosedur yang memenuhi syarat sebelum mengerjakannya.
7. Jaga gerak torch dan area kerja tetap konsisten
Sudut torch, panjang busur, kecepatan gerak, dan teknik pengelasan harus mengikuti prosedur untuk sambungan tersebut. Hindari aliran udara yang mengganggu gas pelindung, tetapi tetap penuhi kebutuhan ekstraksi asap dan ventilasi ruangan. Jangan menerapkan satu sudut torch atau metode dorong/tarik untuk semua proses.
8. Periksa penyebab percikan berat yang berulang
Jika percikan tetap berlebihan, catat material, kawat, gas, consumable, dan pengaturan mesin. Periksa kemungkinan gangguan wire feed atau listrik, dan minta juru las kompeten meninjau prosedurnya. Beberapa sumber daya memiliki mode proses rendah percikan, tetapi kecocokannya harus diuji untuk aplikasi tersebut.
Saran foto
Gunakan foto bengkel yang menunjukkan torch, kawat, dan susunan benda kerja, disertai foto dekat sampel las sebelum dan sesudah penyesuaian yang disetujui. Cantumkan material dan proses yang digunakan.